¶ フィラメント詰まりを直す
このページで分かること
- FlashForge Creator Pro 2(デュアルエクストルーダー機)のフィラメント詰まりを直す分解手順
- 必要な工具(2mm / 2.5mm 六角レンチ、押し出し用ステンレス棒)と、詰まりの事前確認
- エクストルーダーユニットの分解順序(上面カバー → FAN → ステッピングモーター → ギア周辺)
- 加熱状態での残フィラメント押し込みと、30cm の引き込みによるデブリ除去
¶ 必要なもの
- 六角レンチ(2mm, 2.5mmの二種)
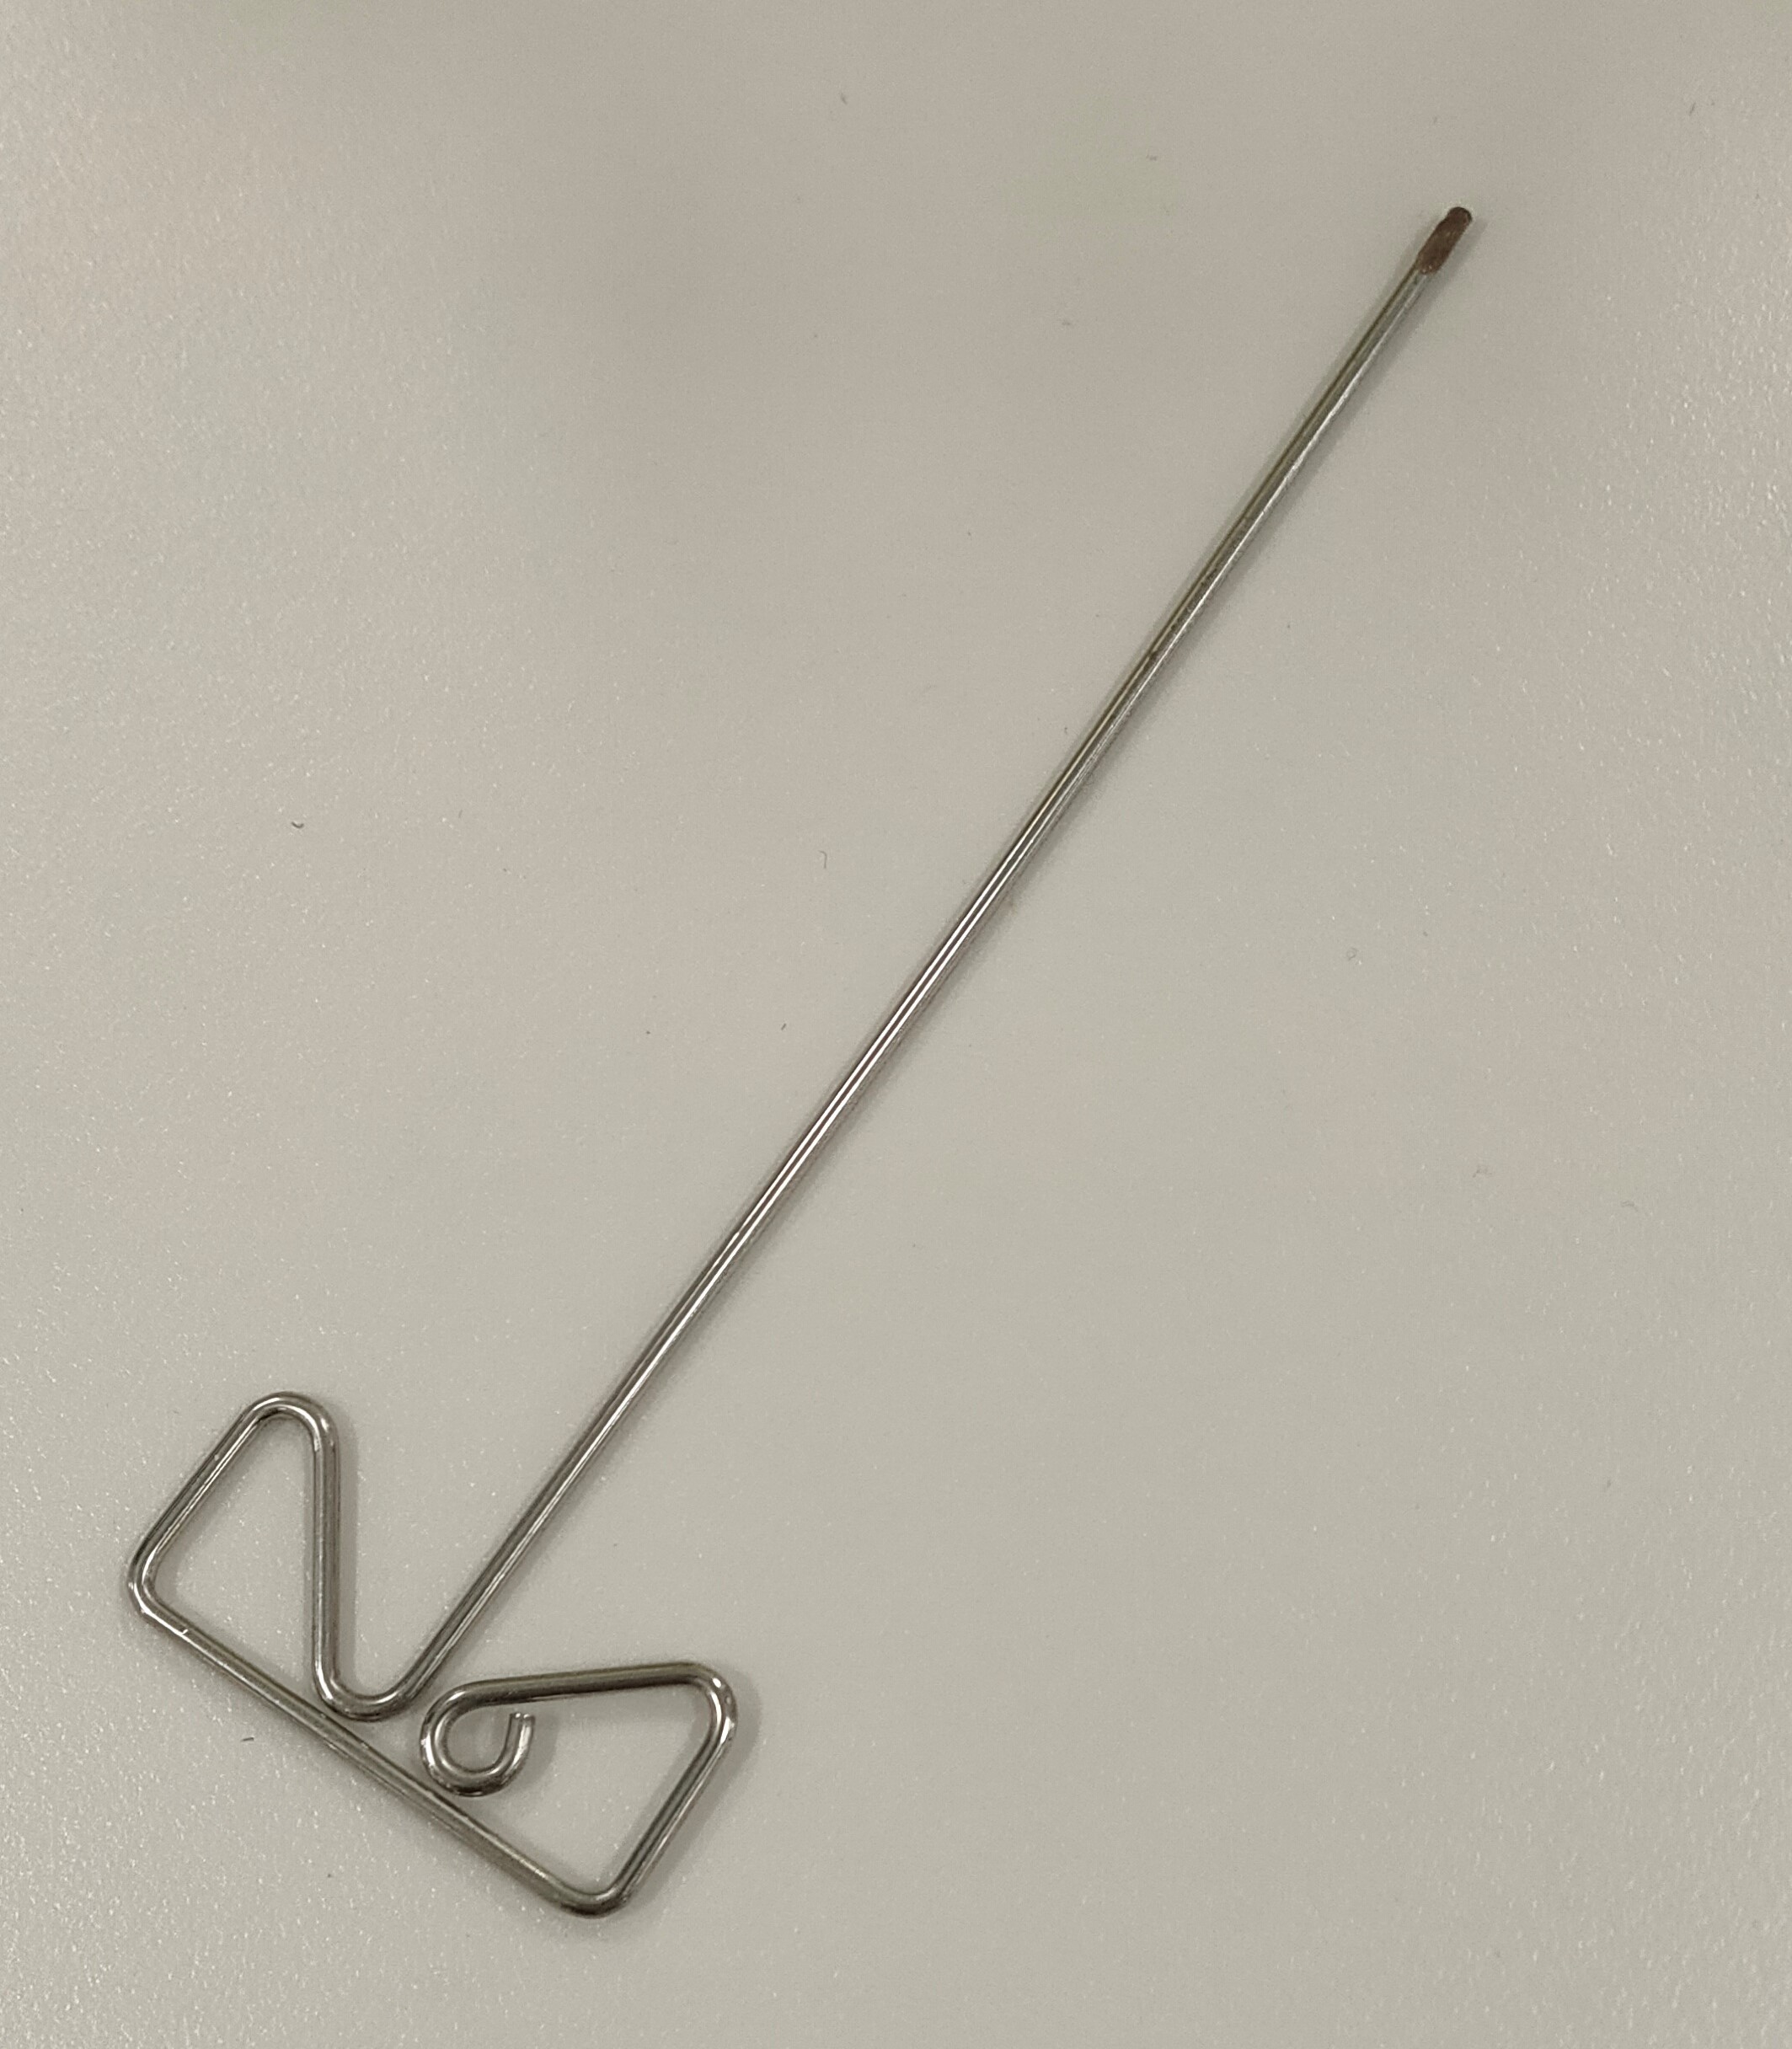
- フィラメント押し出し用のステンレス棒
詰まりの予防と温度の目安
-
PLA: ノズル温度 200〜210℃、ベッド 50〜60℃。ABS: ノズル 230〜240℃、ベッド 95〜100℃。フィラメントごとの推奨温度を最初に確認する。
-
ノズル温度が低いまま押し出すとホットエンド内で樹脂が固まり、詰まりの原因になる。フィラメントの銘柄を変えたら必ず温度を調整する。
-
🛒 Amazon: FlashForge 互換フィラメント(PLA/ABS)を探す(Amazon)(詰まりの大半は品質の良いフィラメントで防げる。検索リンクにした)
¶ 事前準備
フィラメントが挿入されている場合は加熱を併用して引き抜く。
引き抜けない場合はエクストルーダーのレバーも併用。
最悪抜けない場合はステッピングモーターの取り外し時に隙間から切断する。
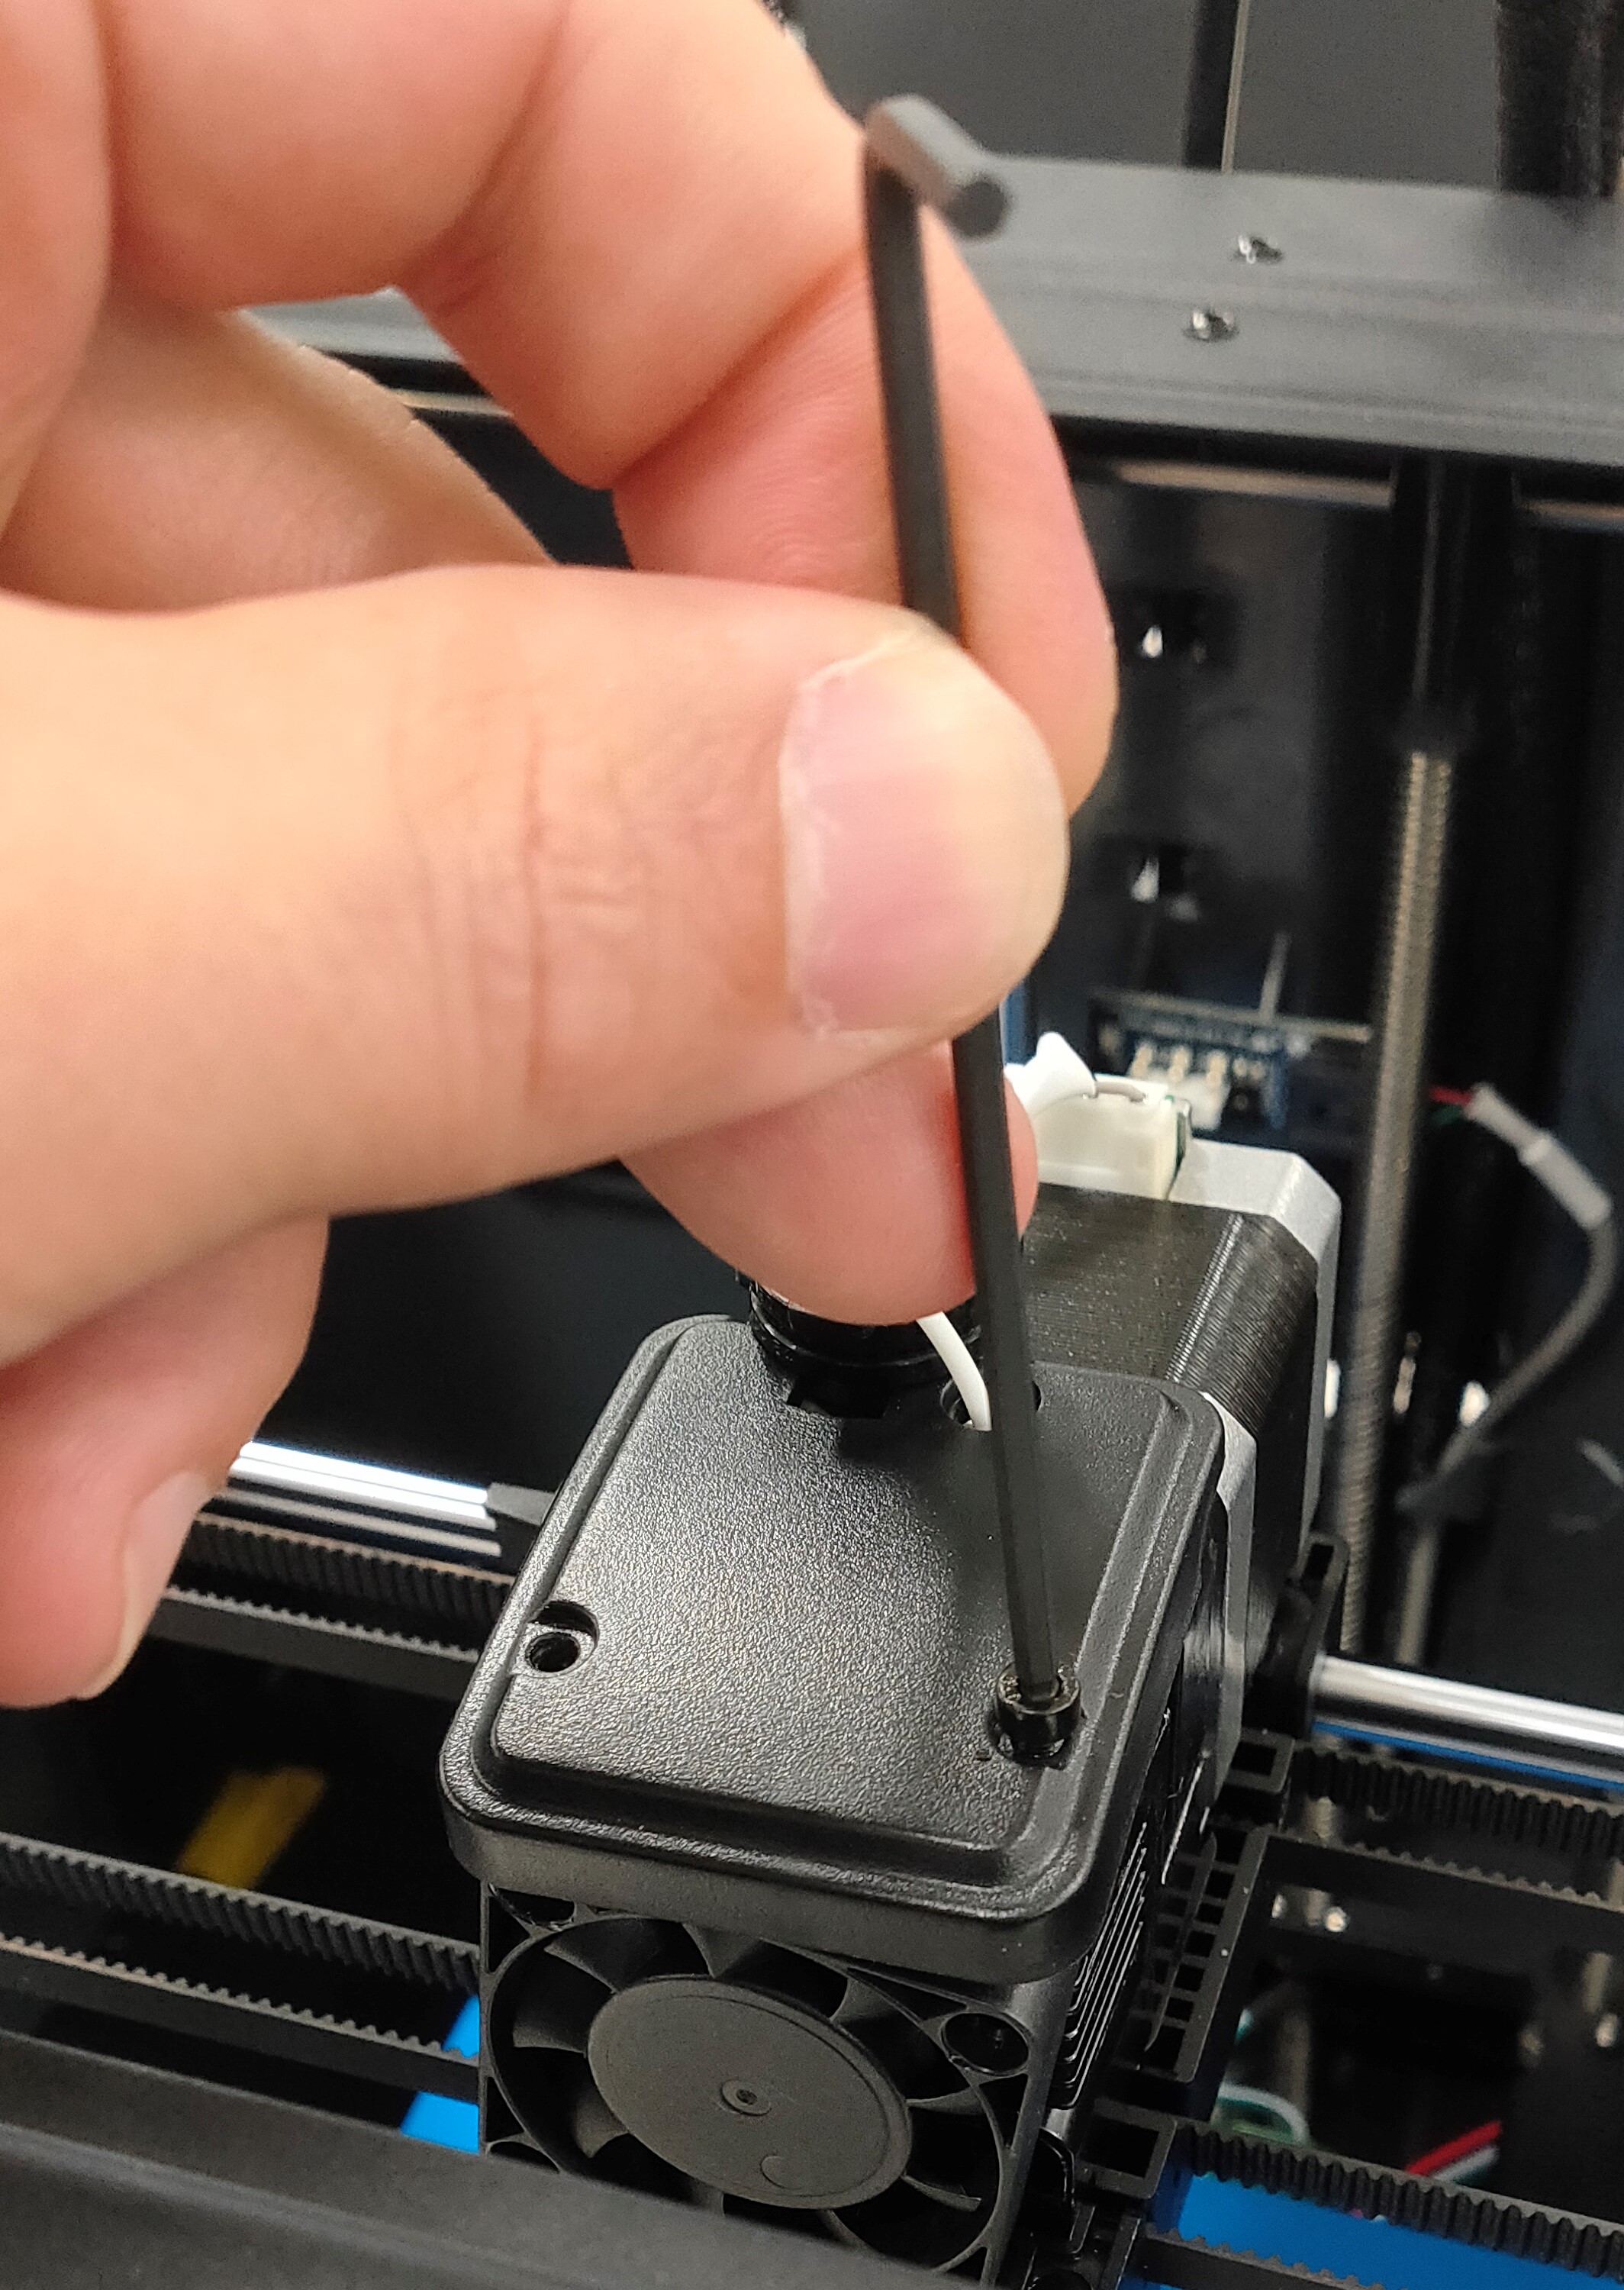
1.上面カバーを外す。(2mm六角レンチ キャップボルト2本)
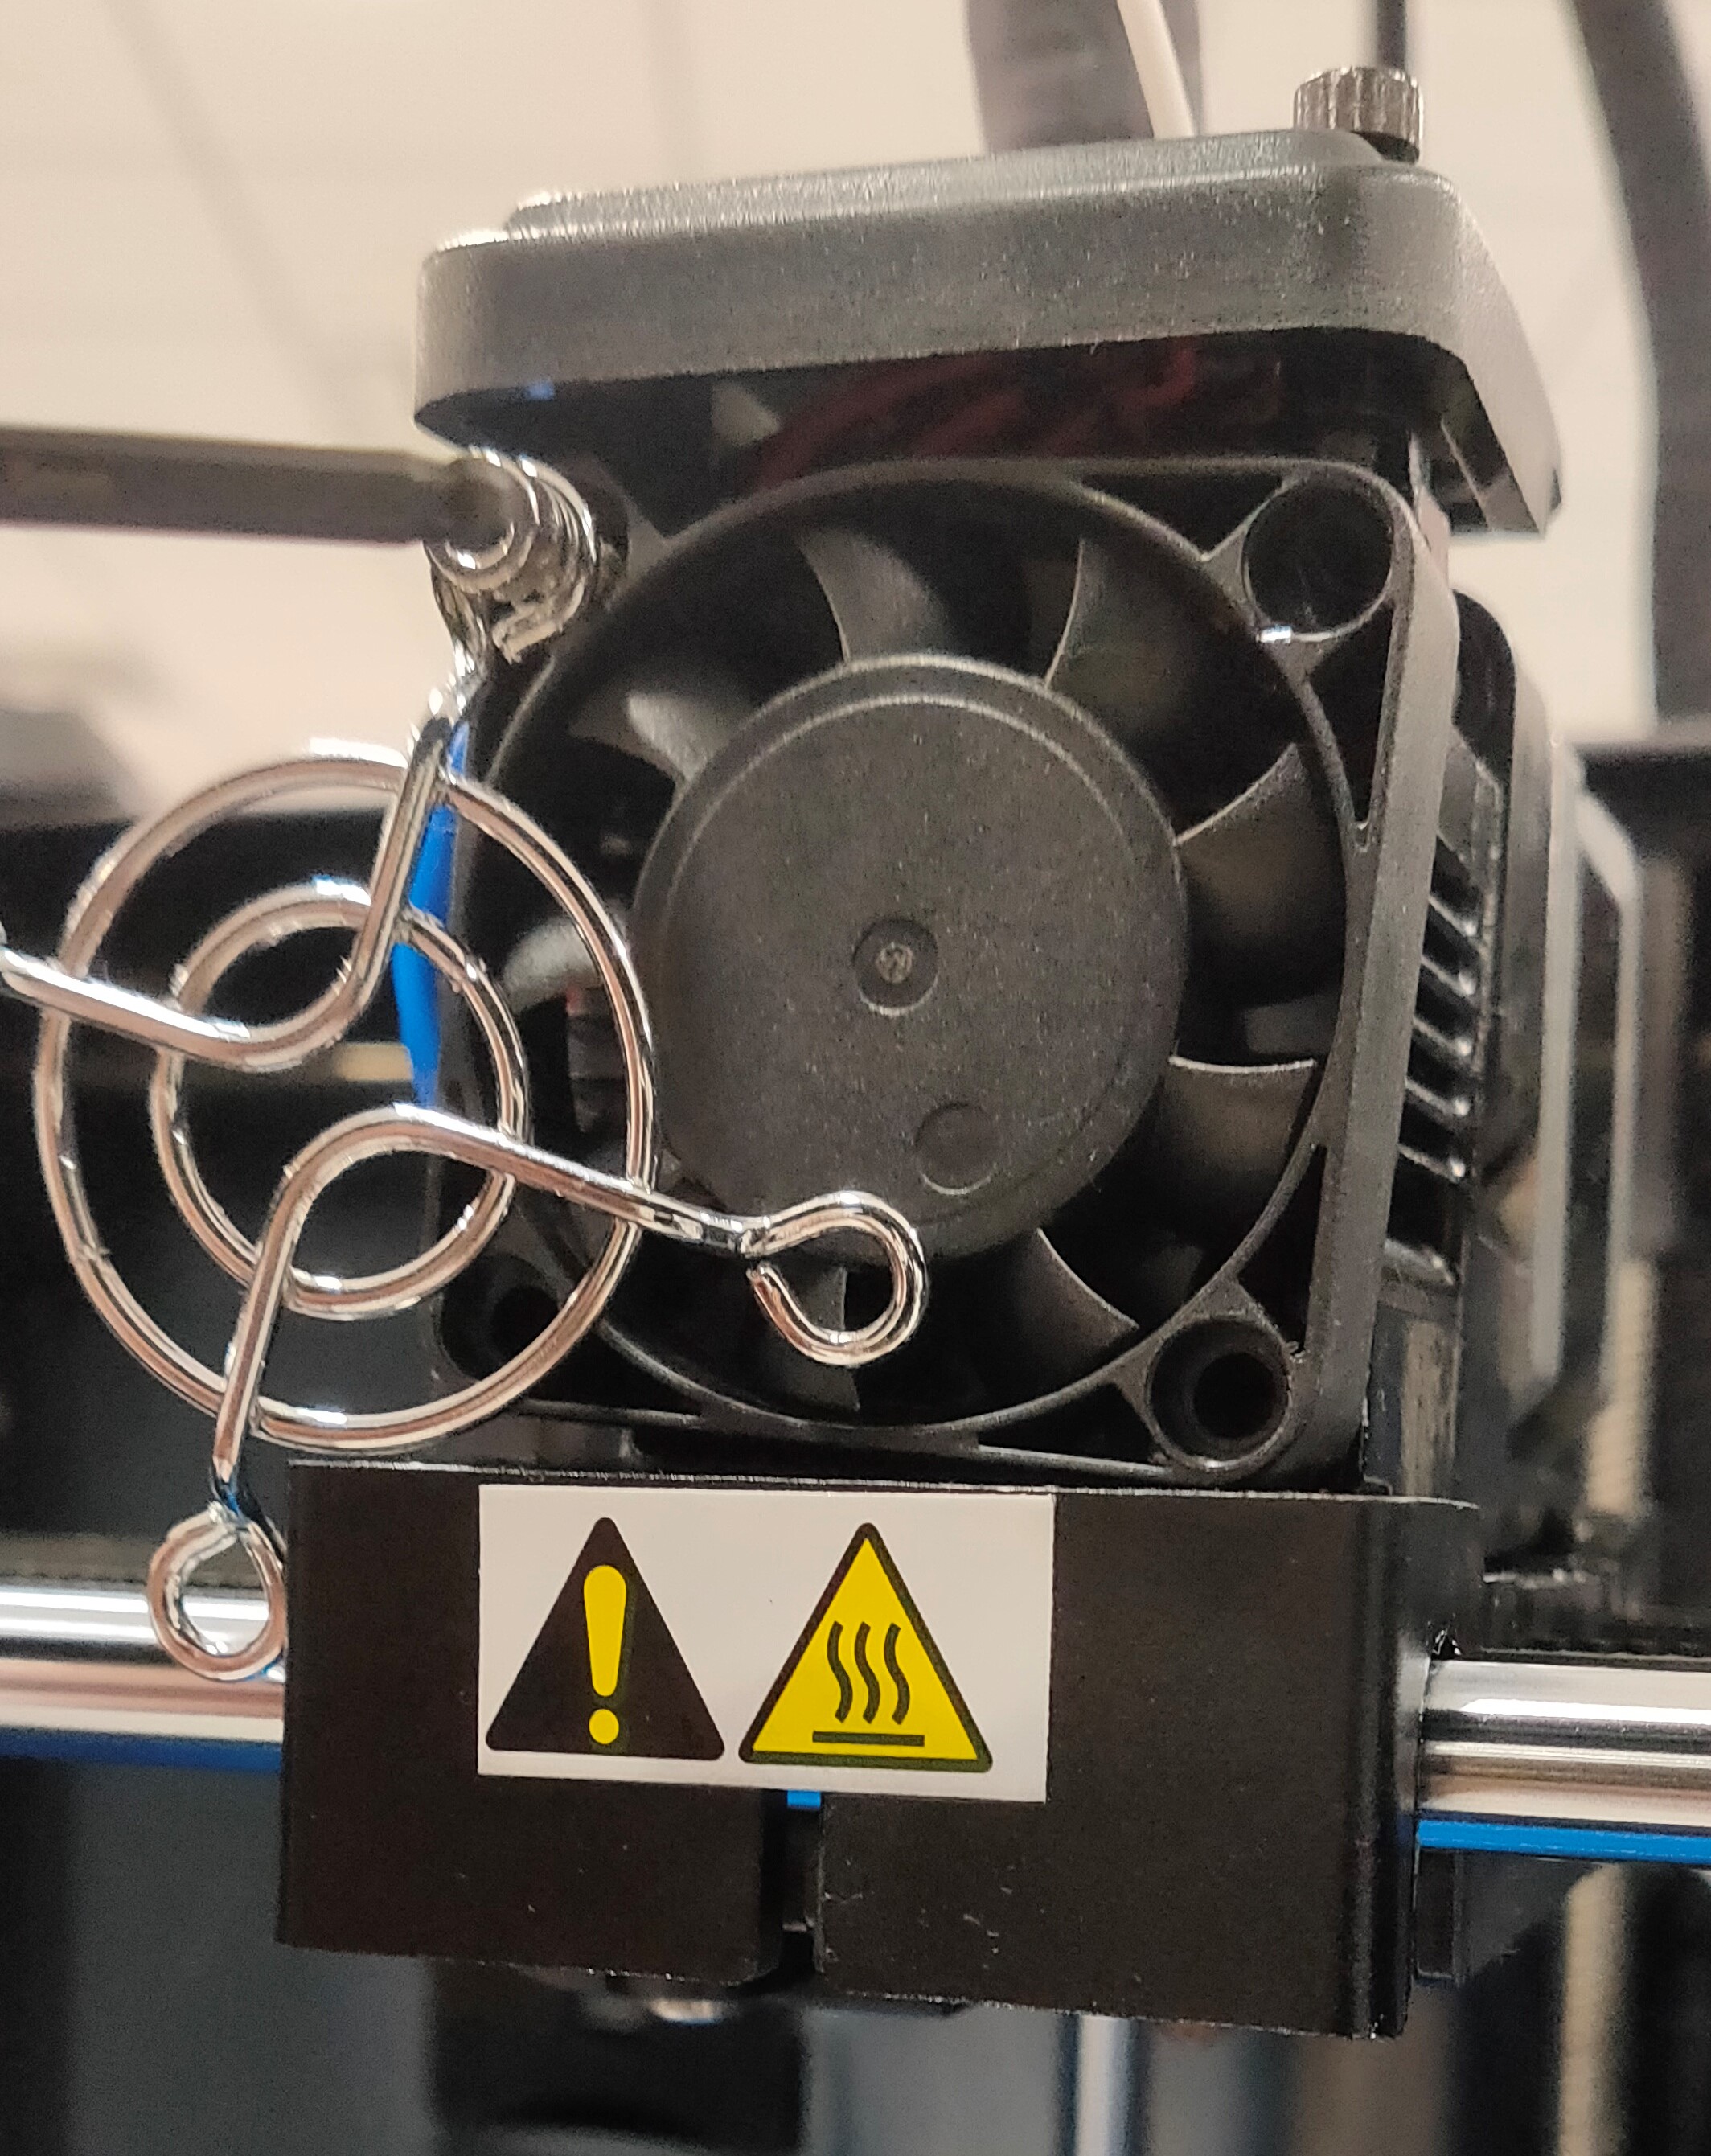
2.正面FAN上部のネジを2本外す(2.5mm六角レンチ キャップボルト2本)
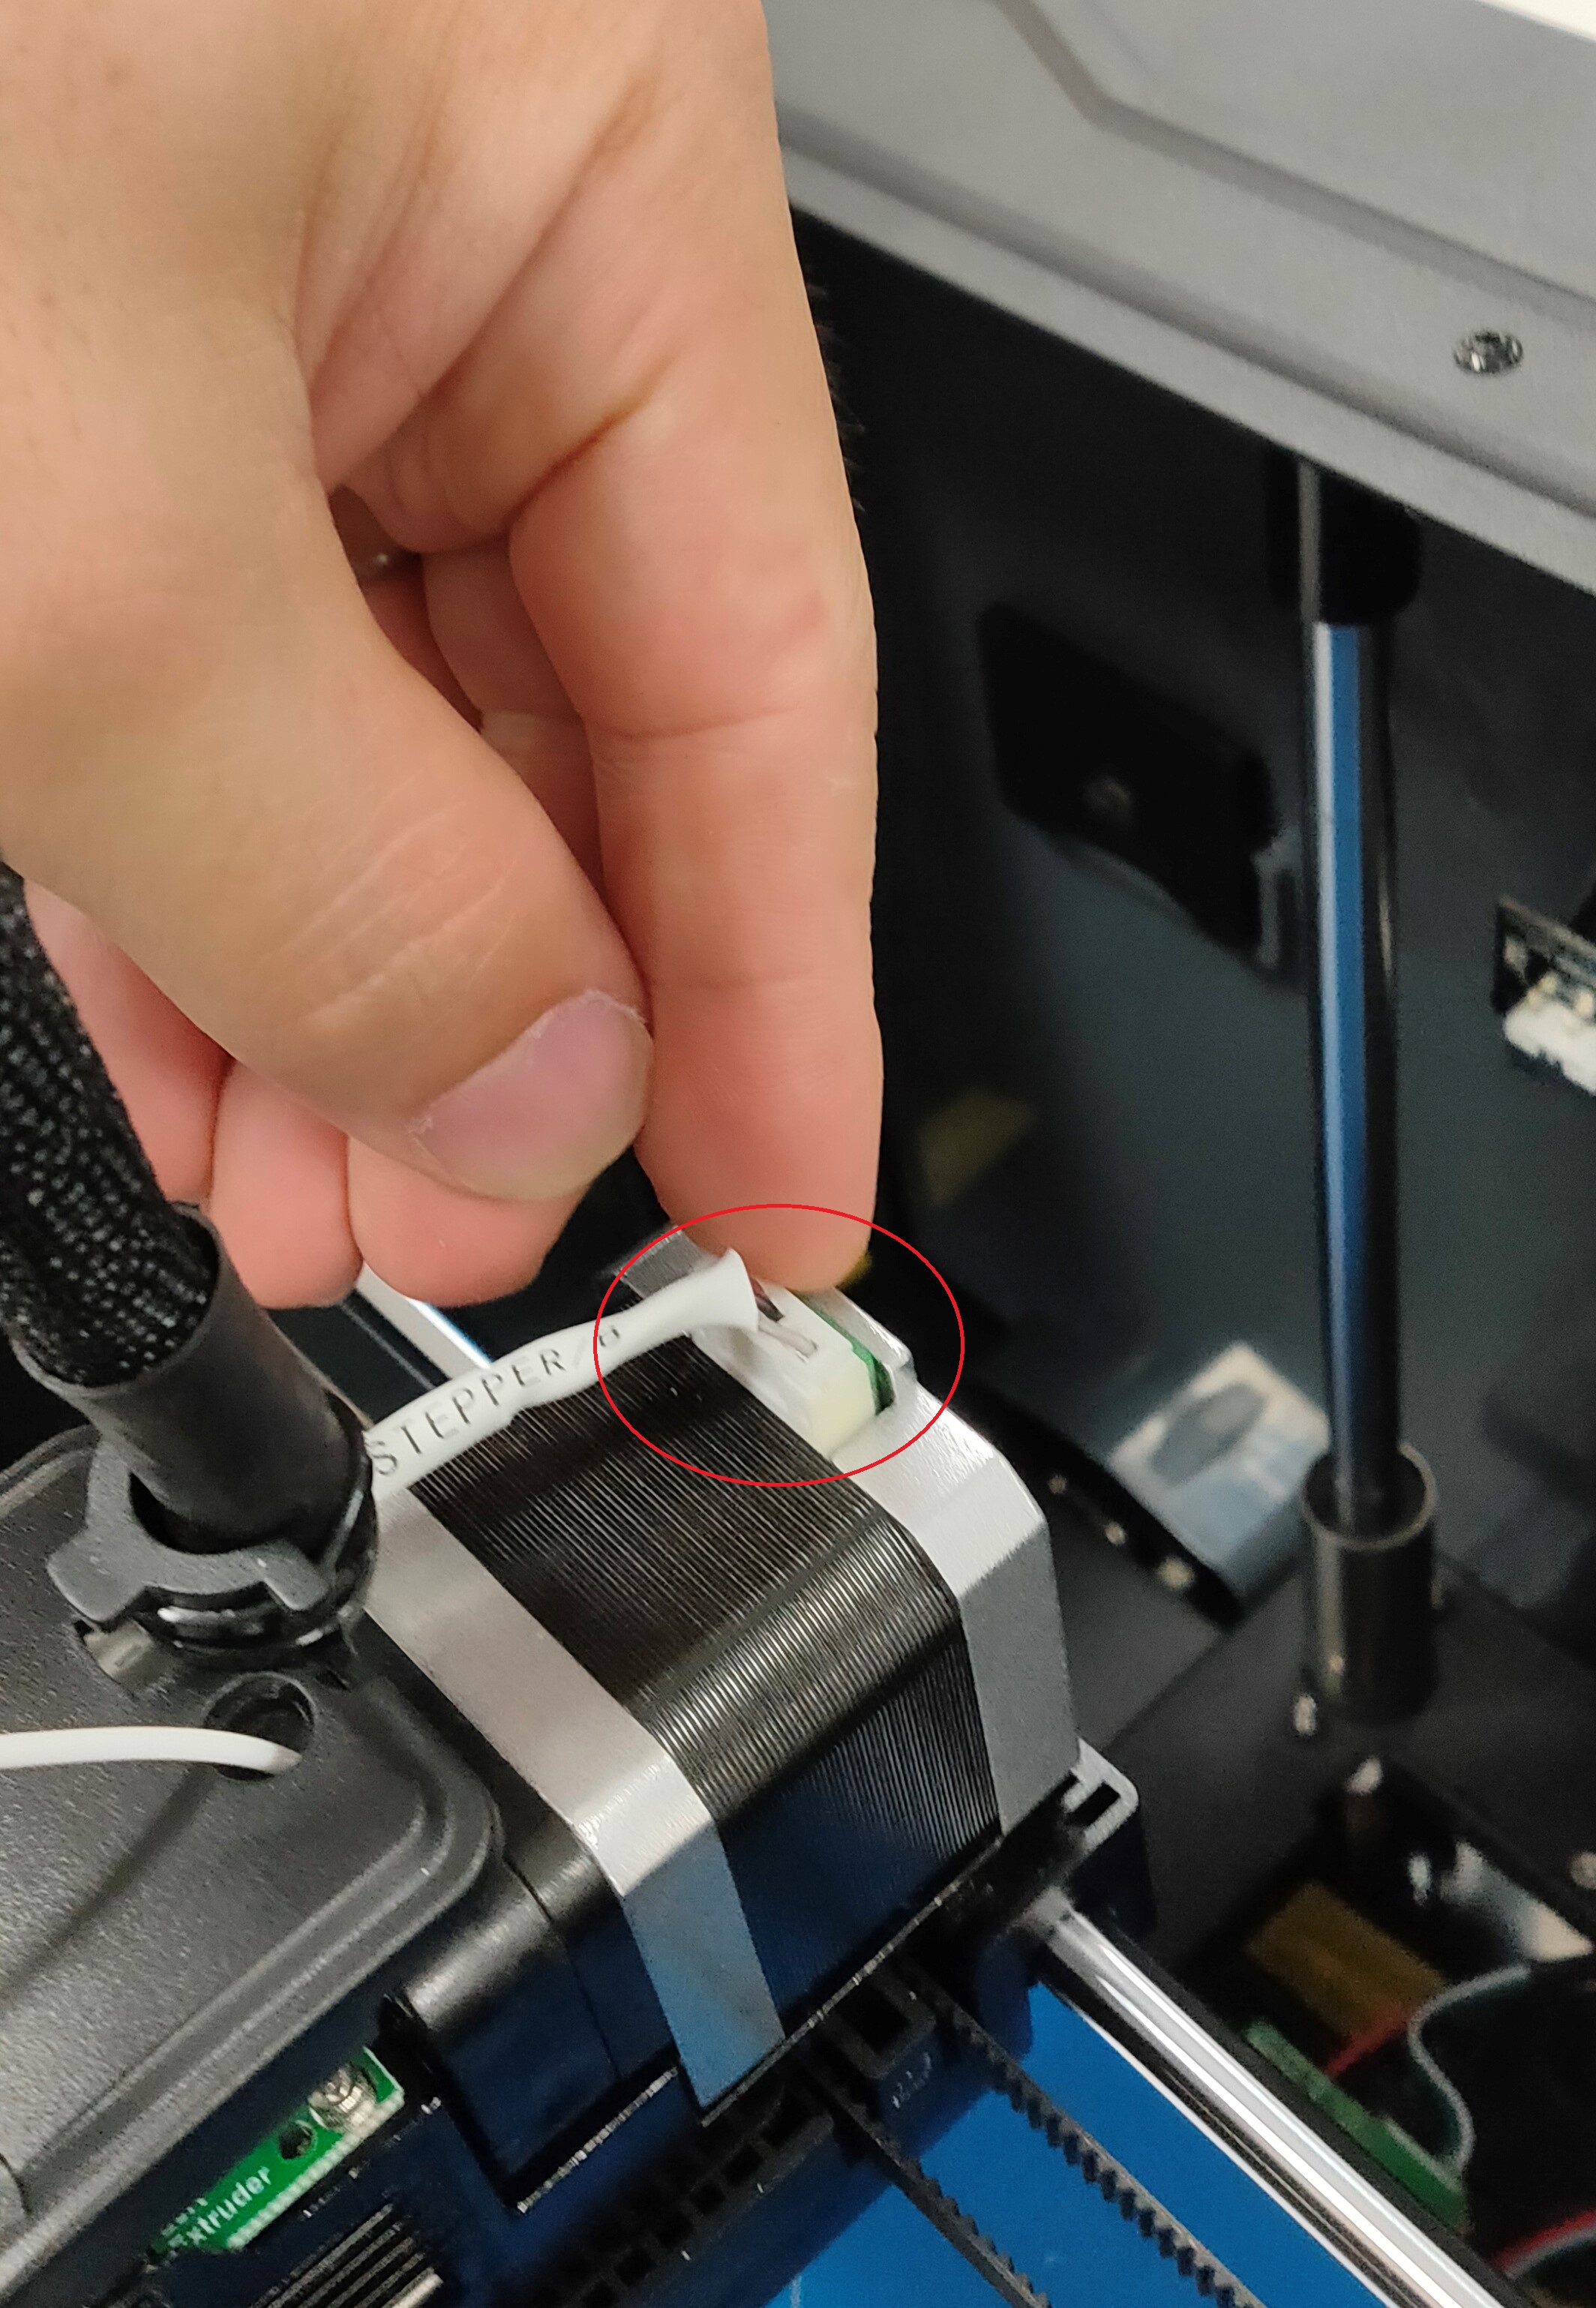
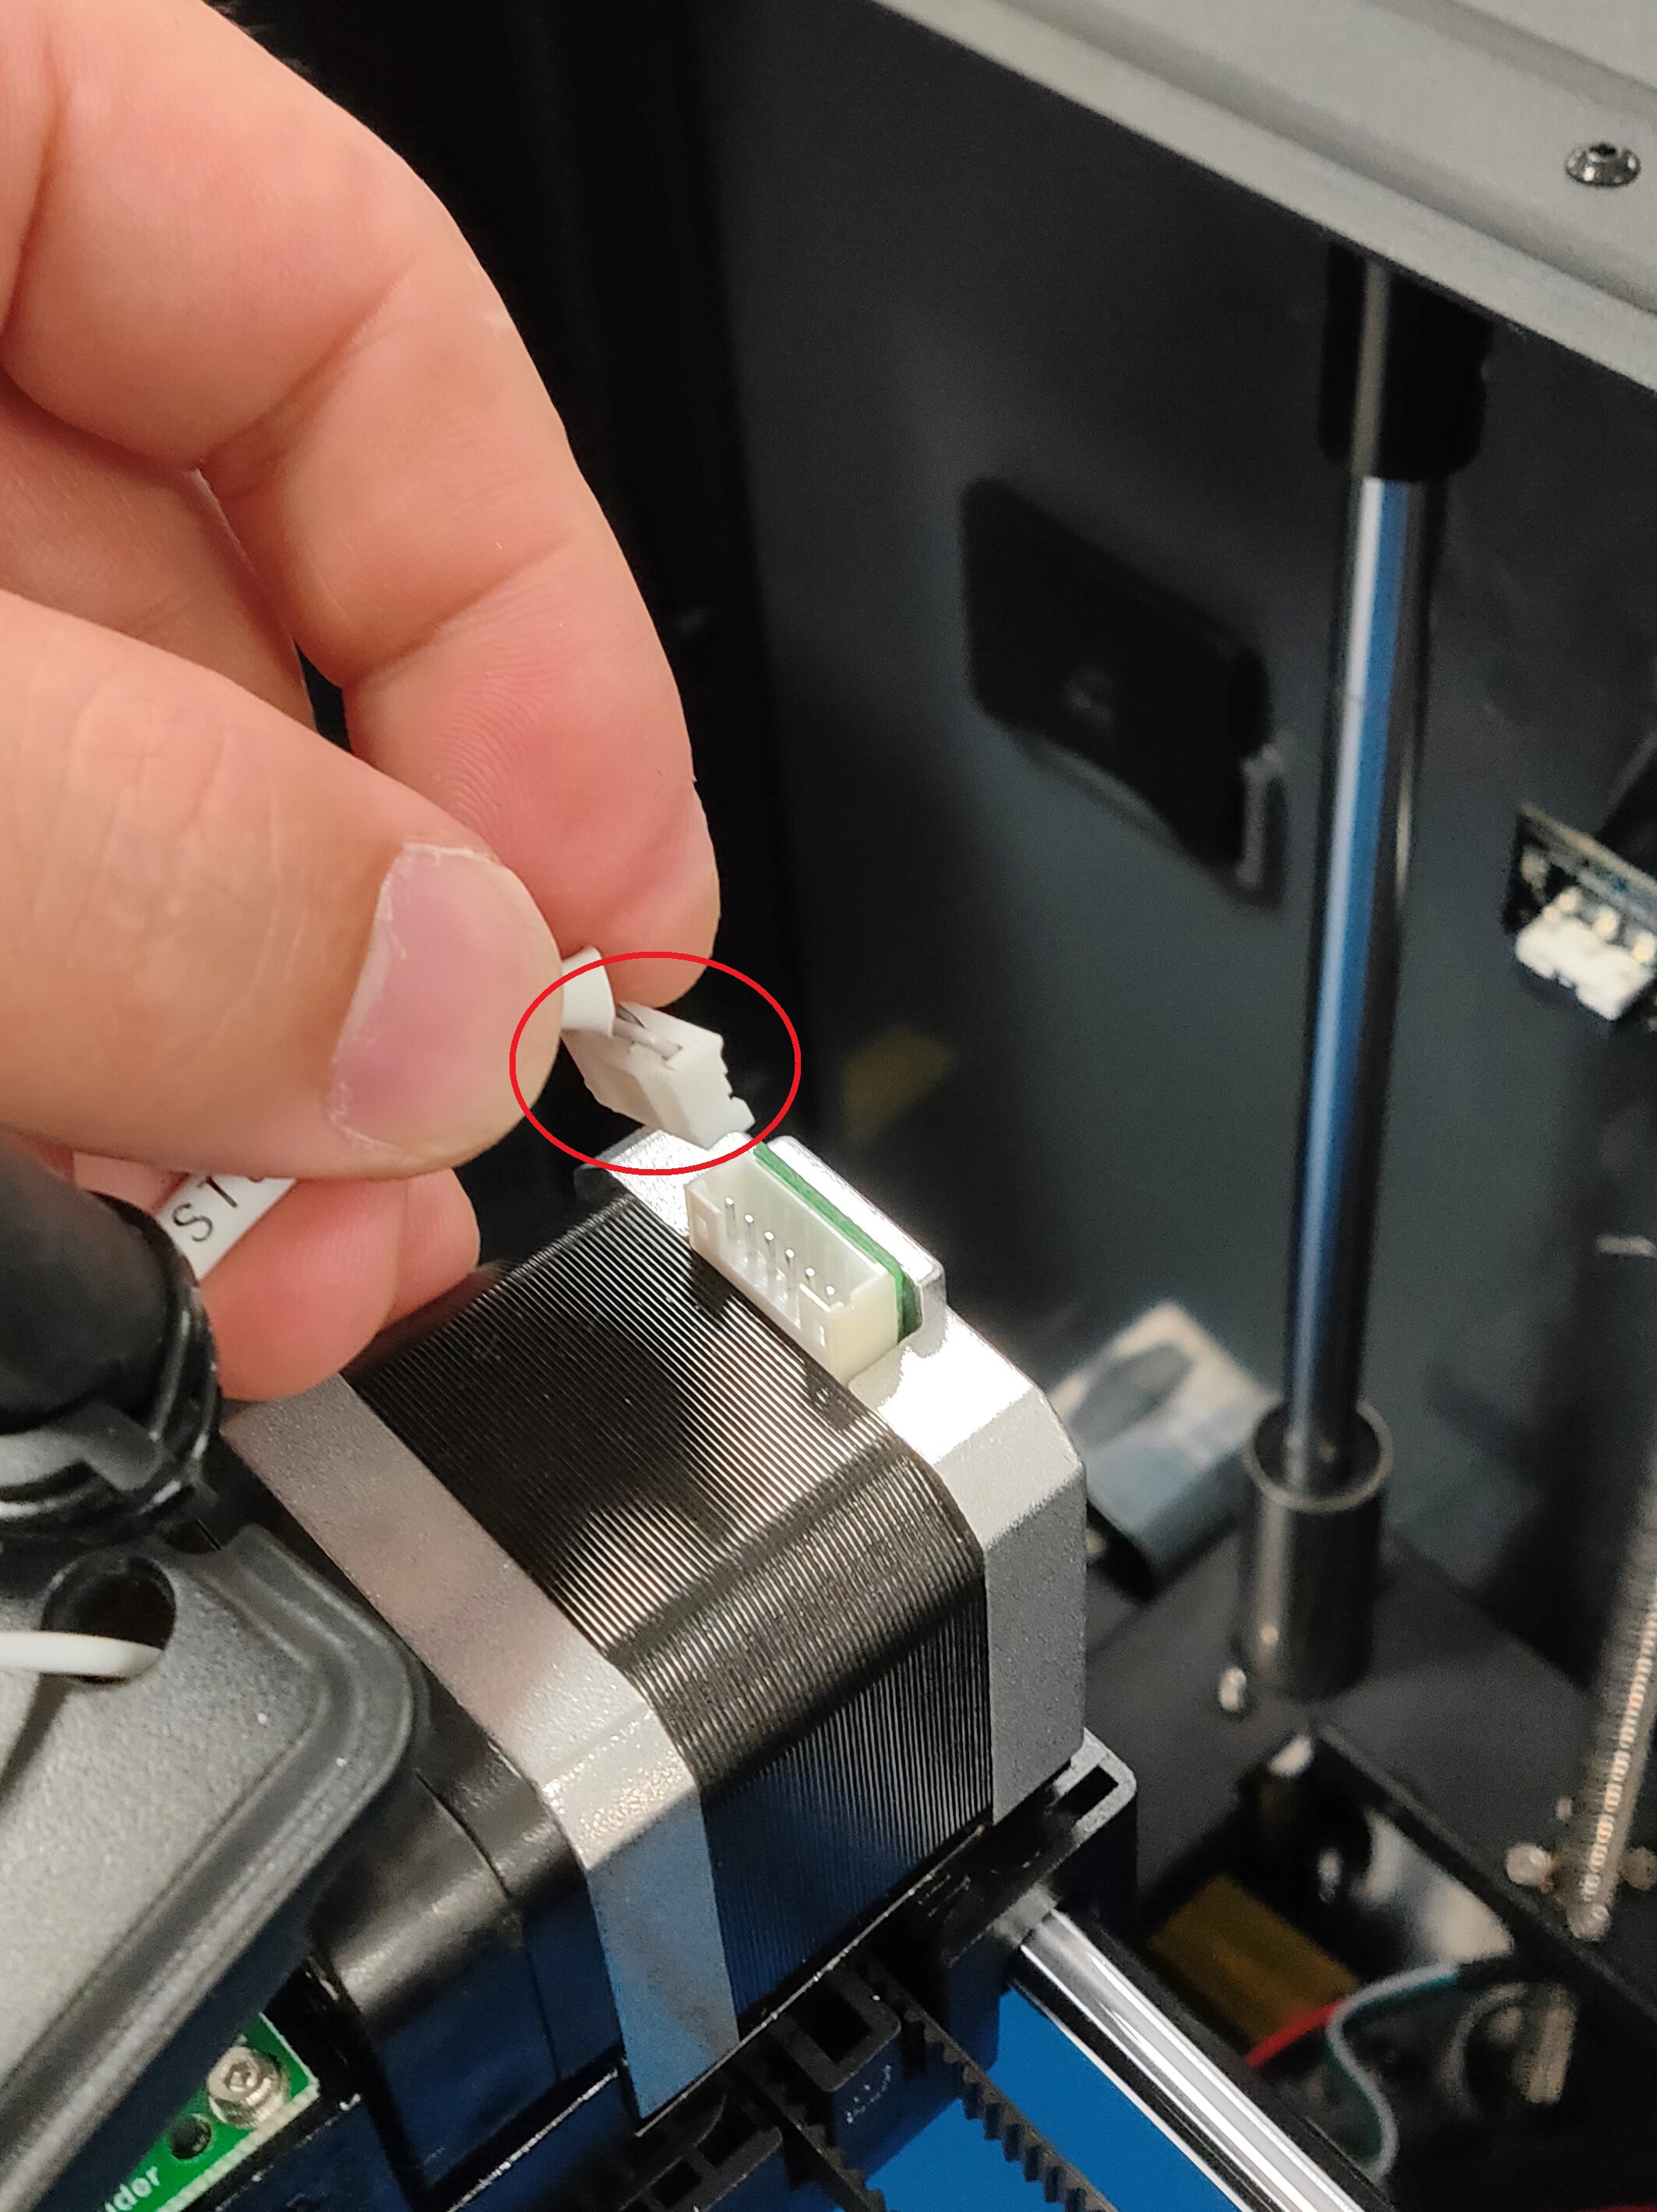
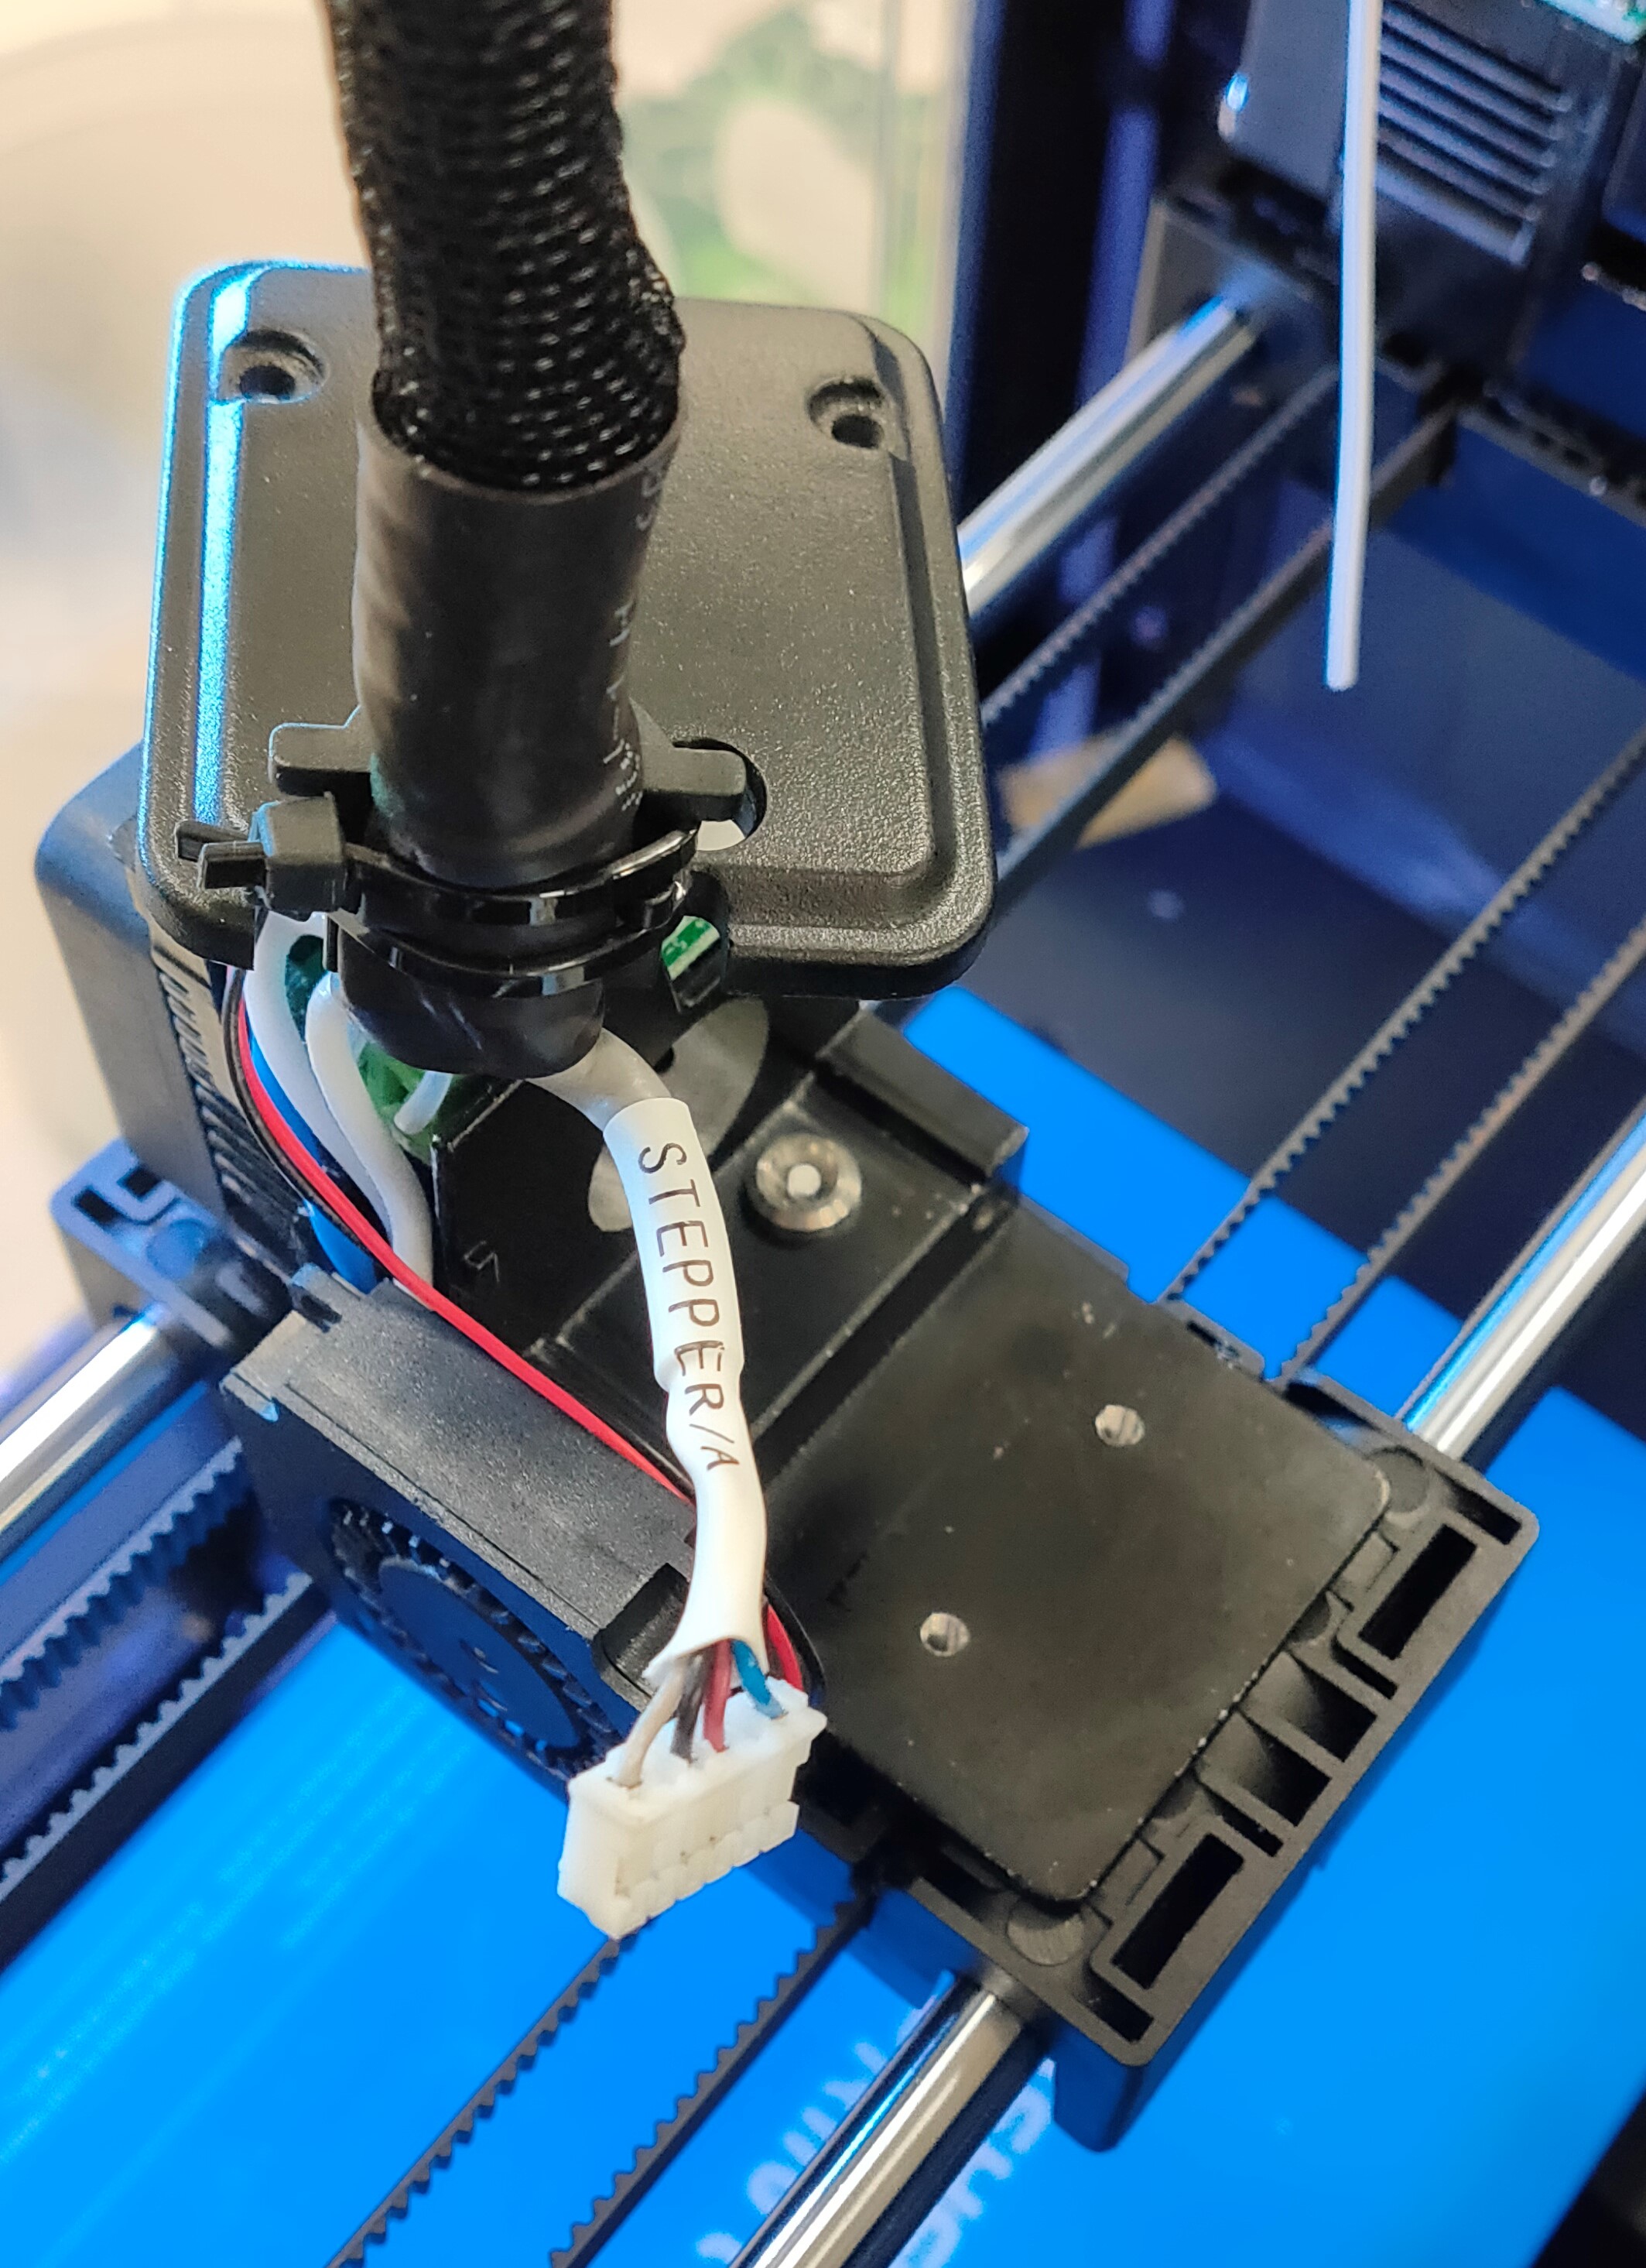
3.上部エクストルーダーのステッピングモーターの配線を外す。
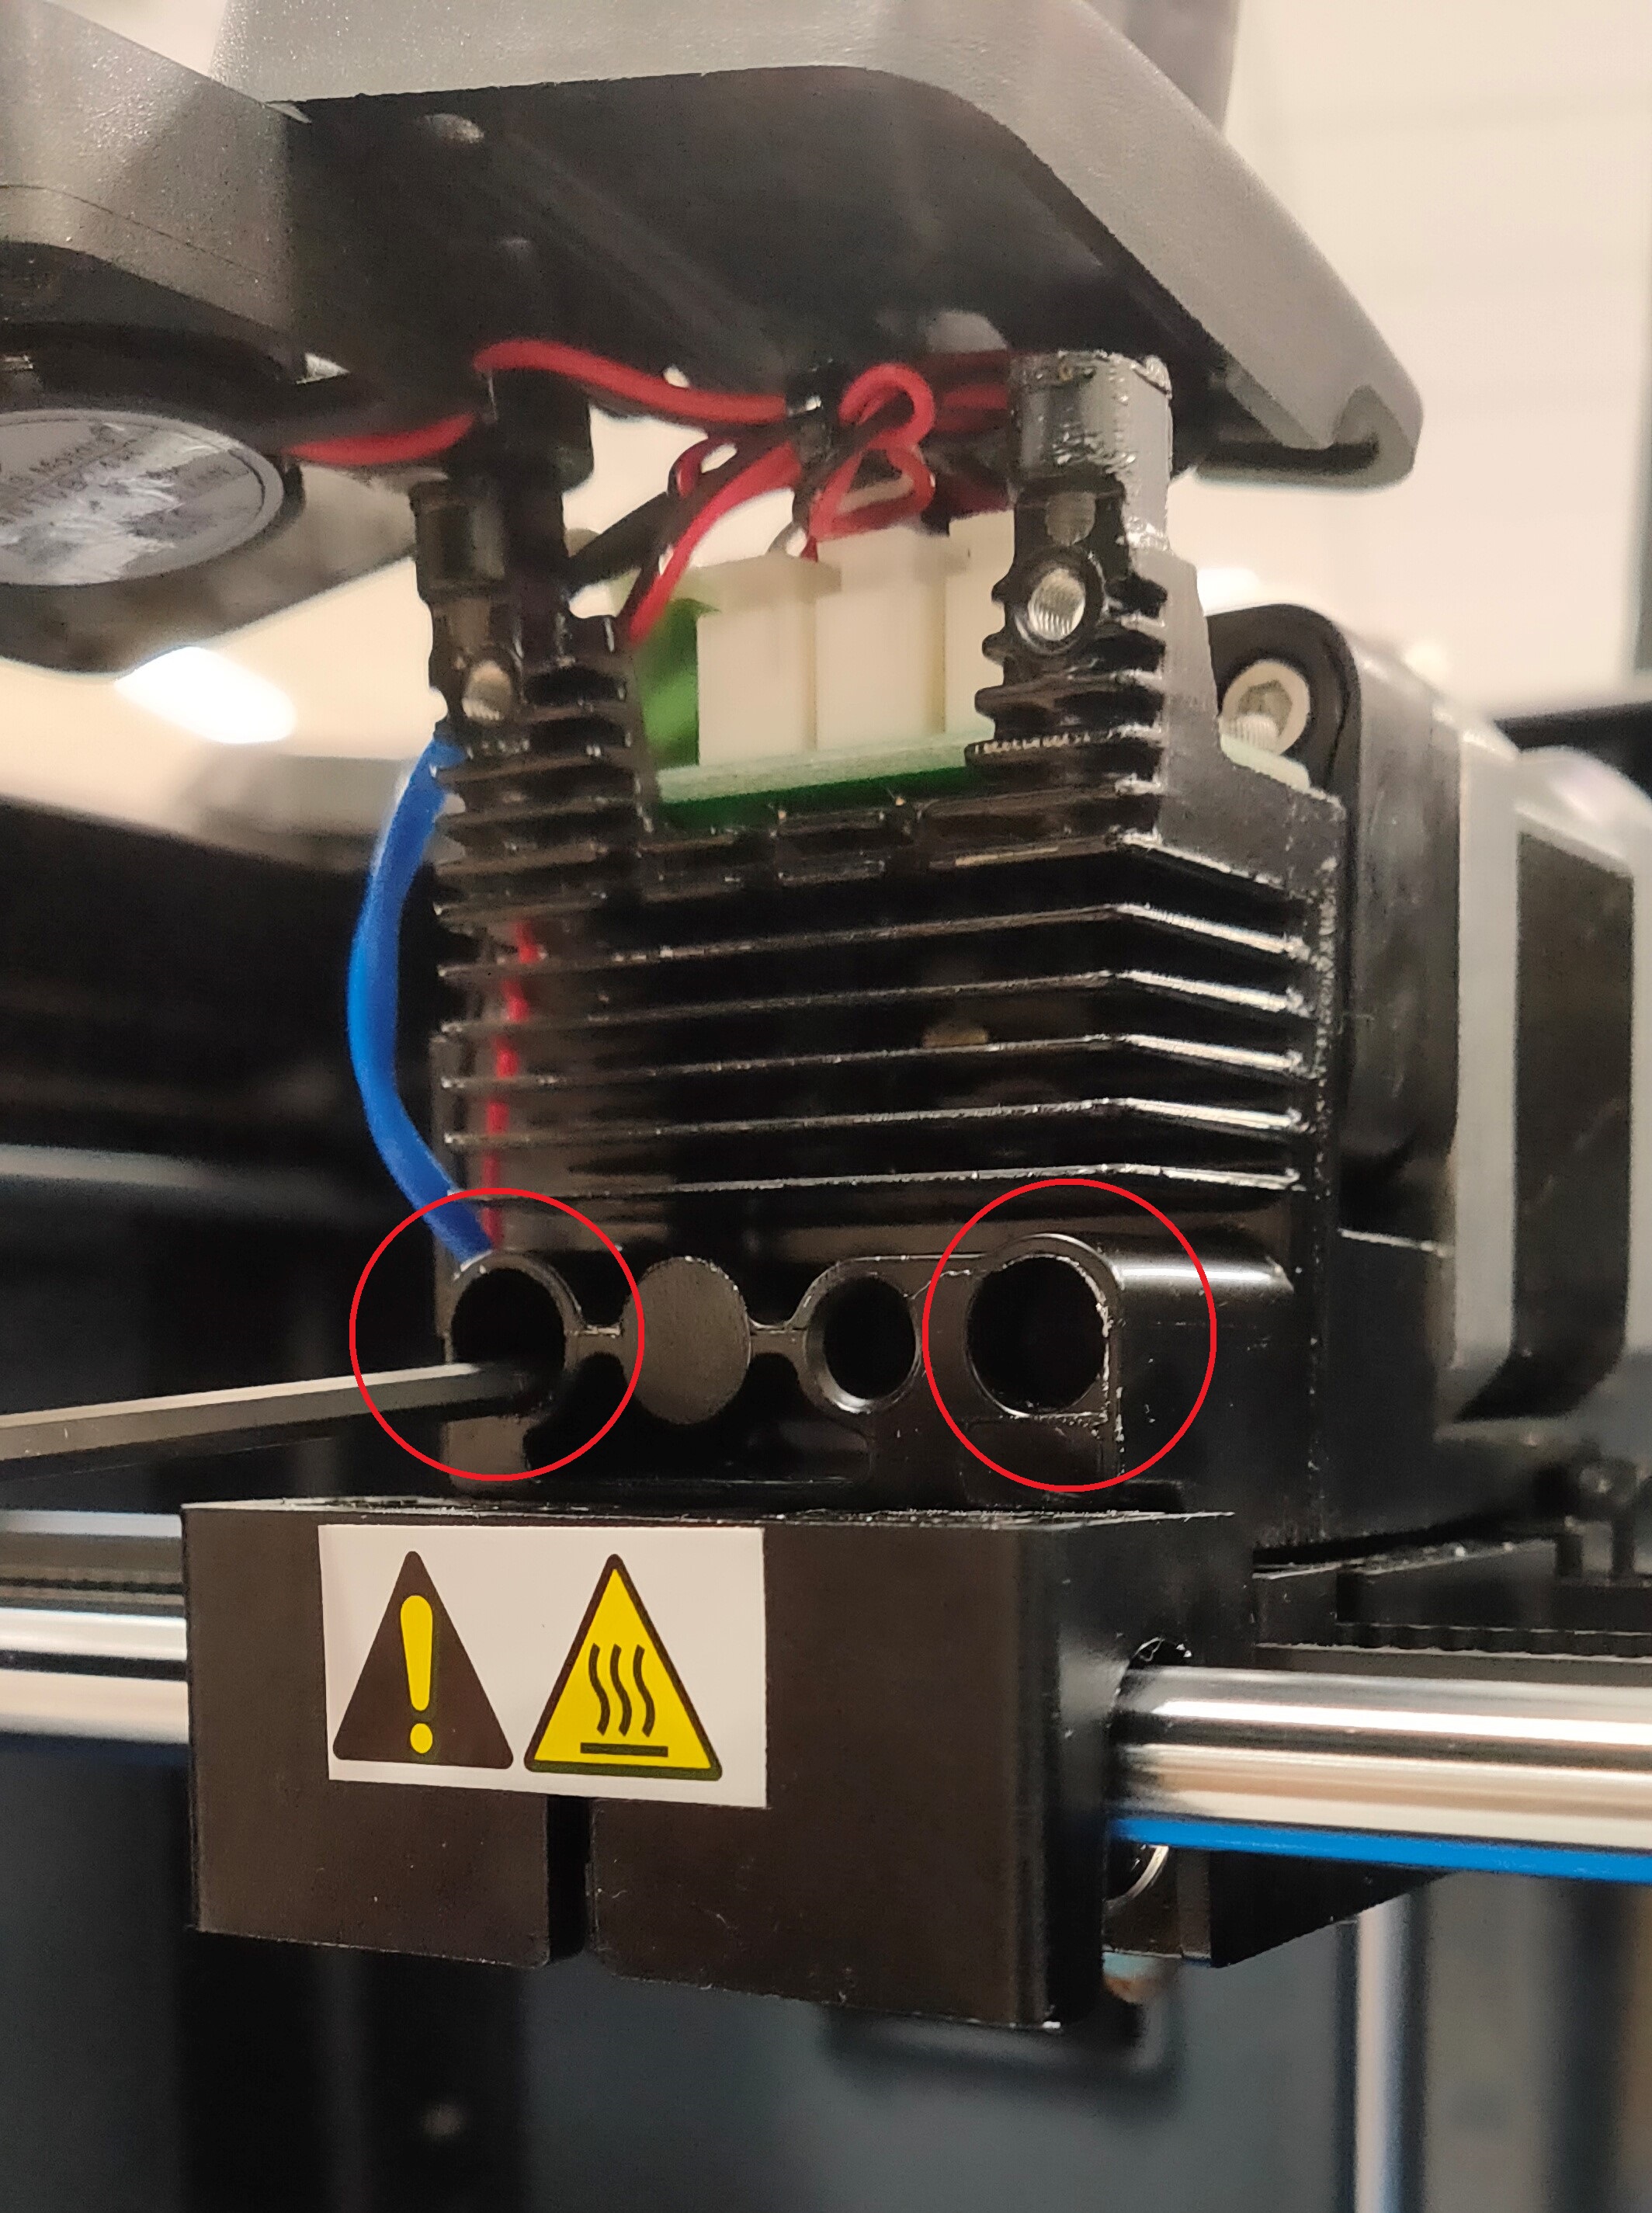
4.正面下部にある穴に2.5mmの六角レンチを差し込み、奥にあるキャップボルトを外す(計2本)
5.エクストルーダー用ステッピングモーターを取り外す。
(この時点で固定されていないので、引っかかるときはフィラメントがちゃんと切れているかどうかを確認)
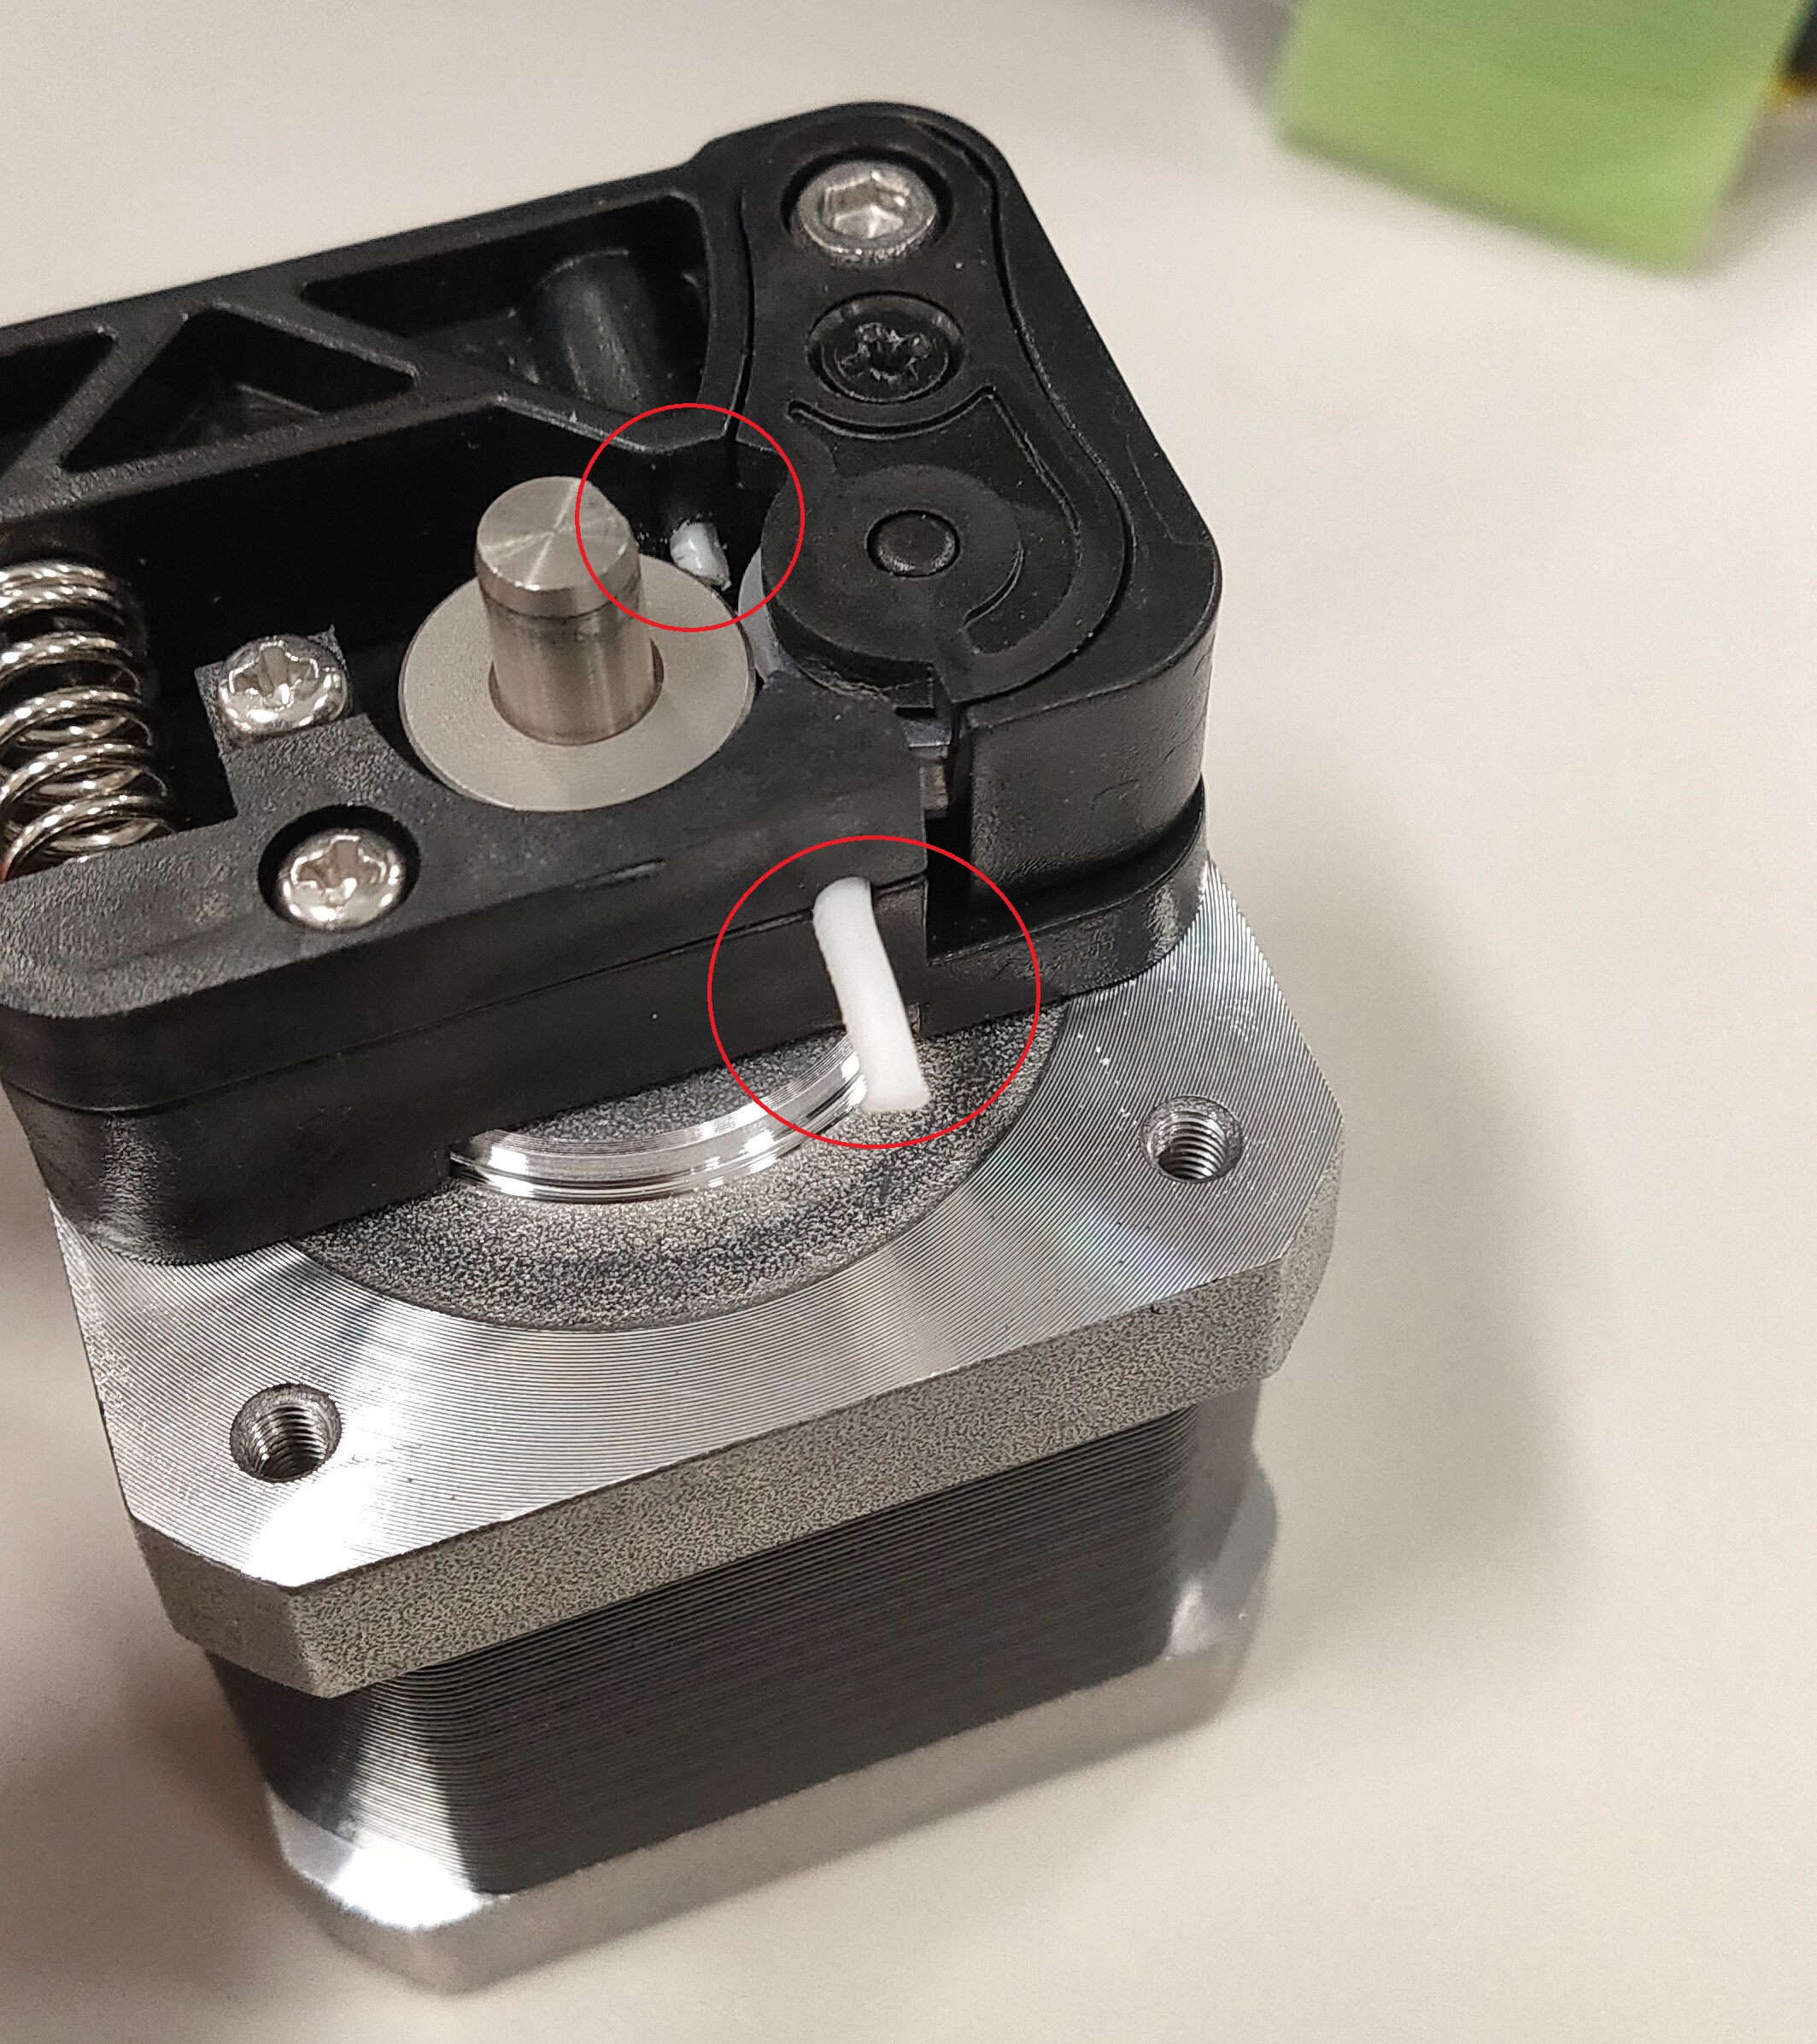
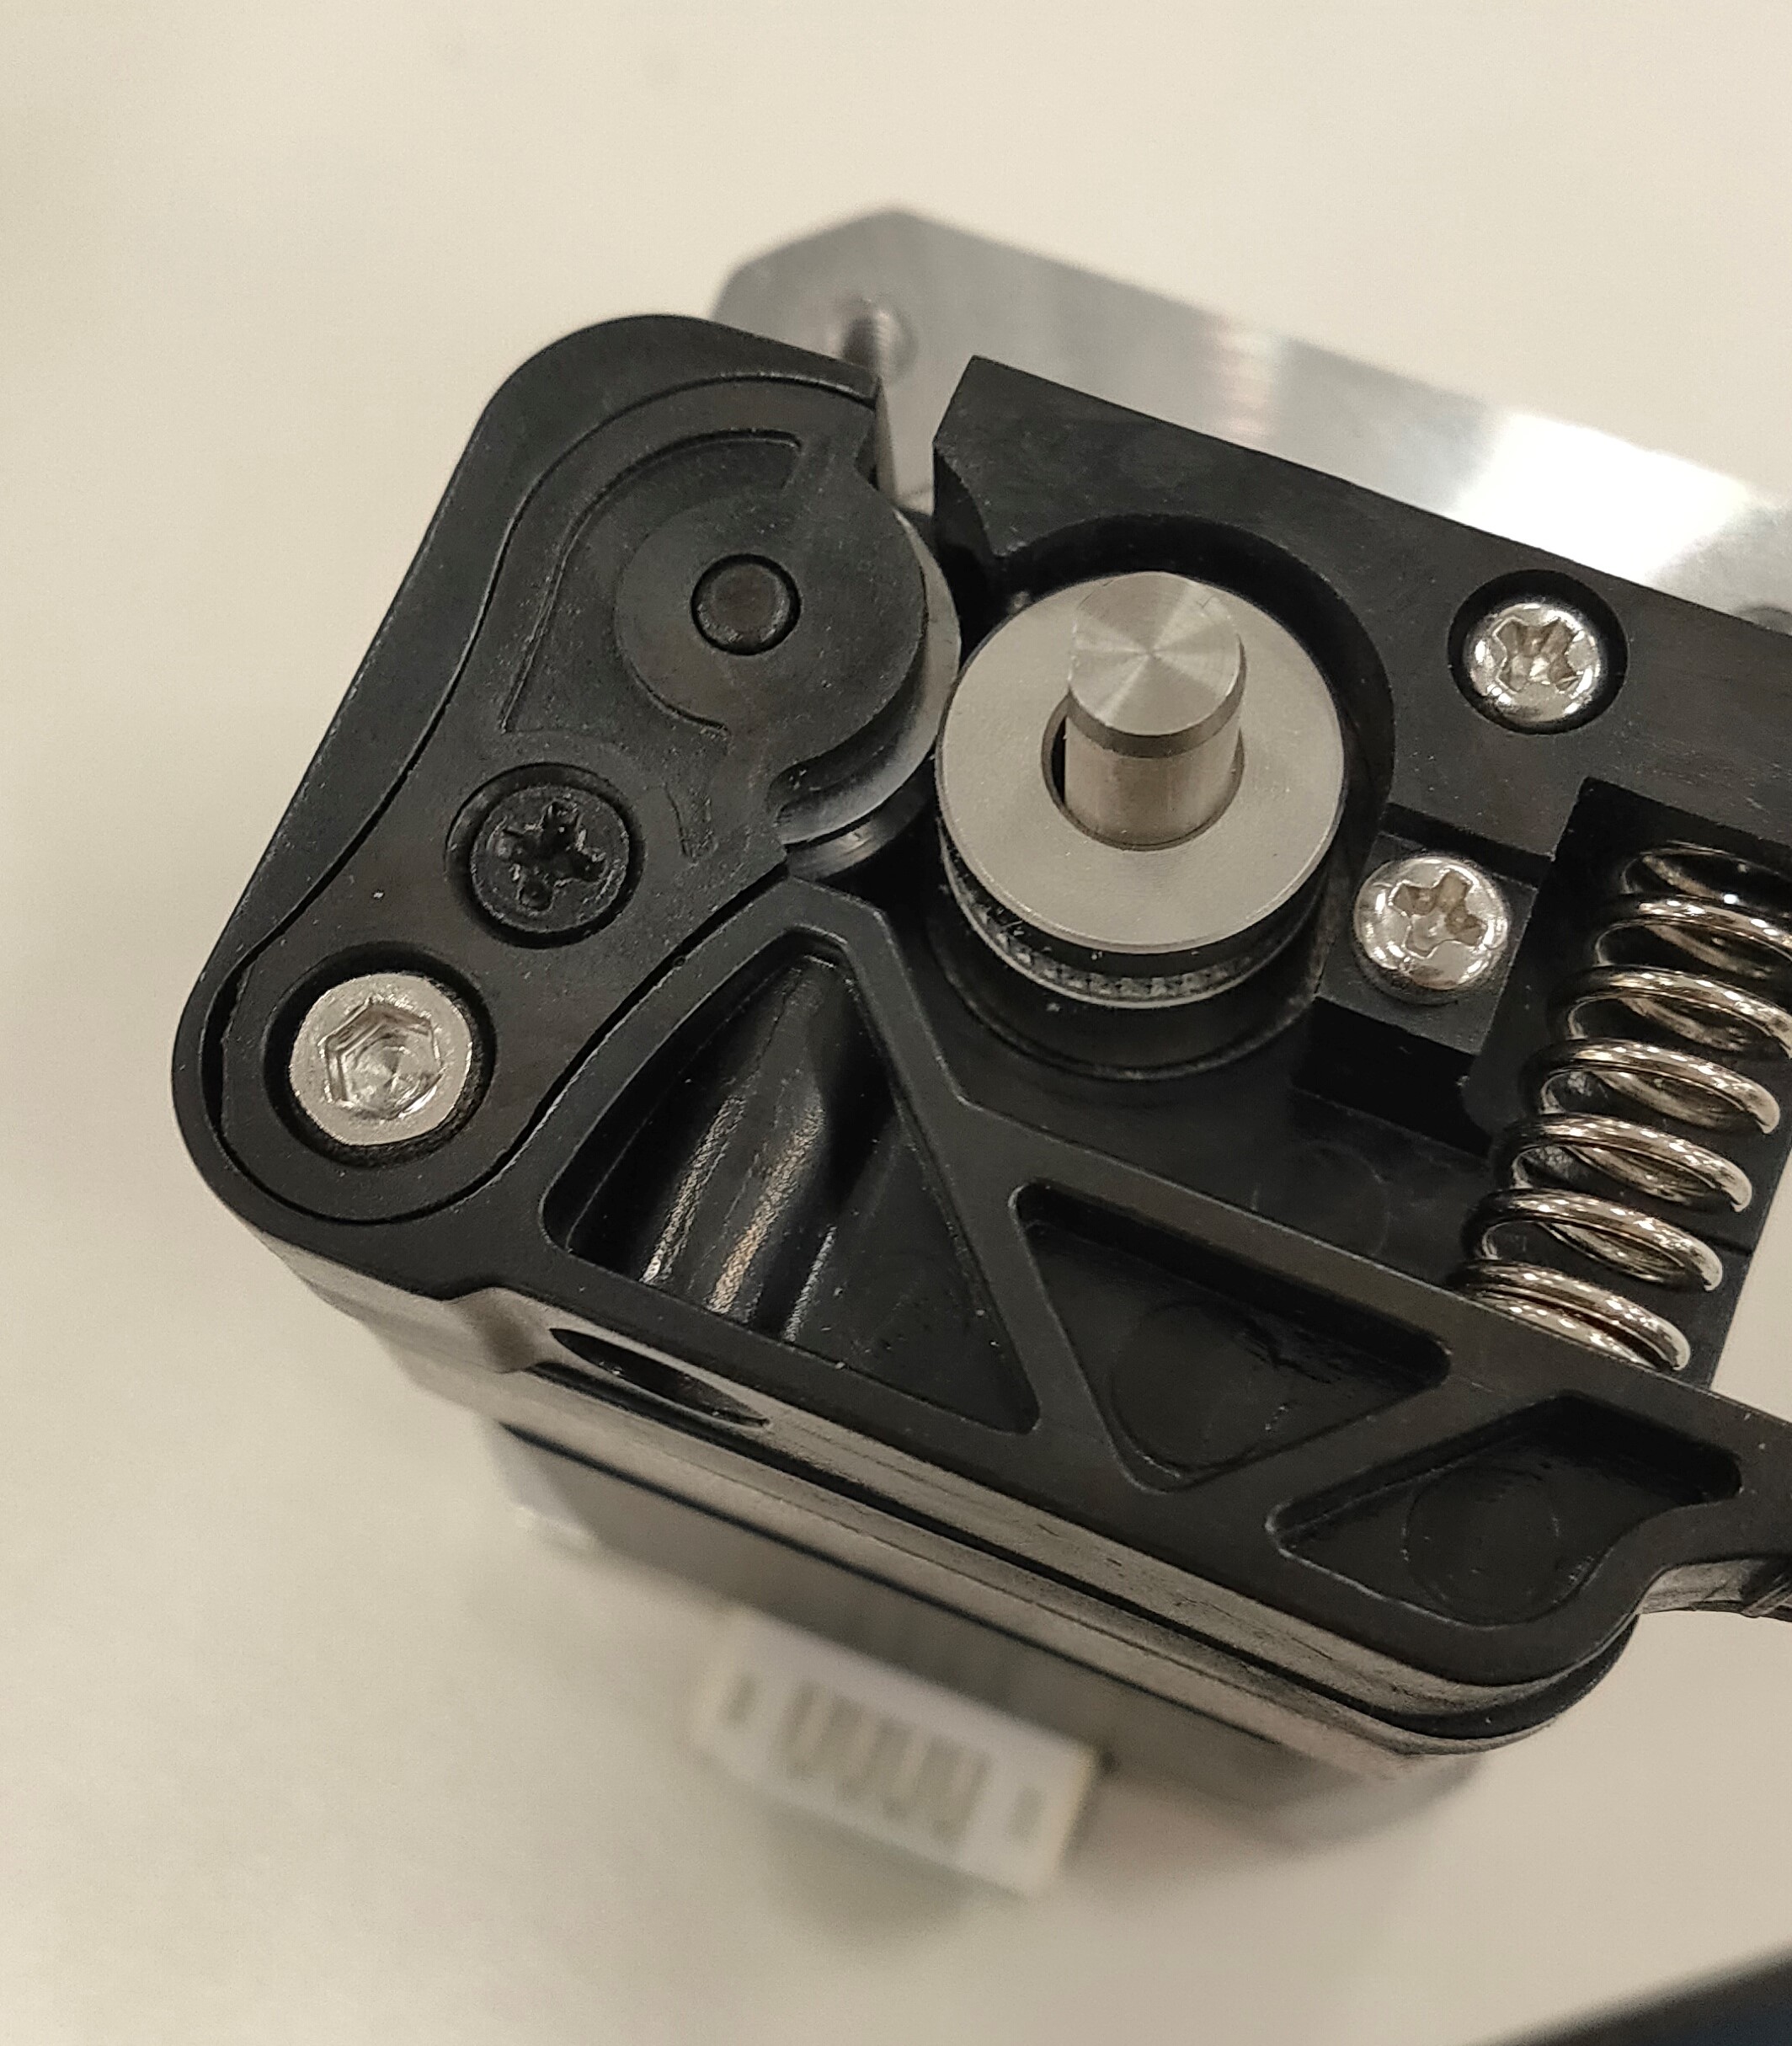
6.エクストルーダーのギア周辺に残っているフィラメントを取り除く。
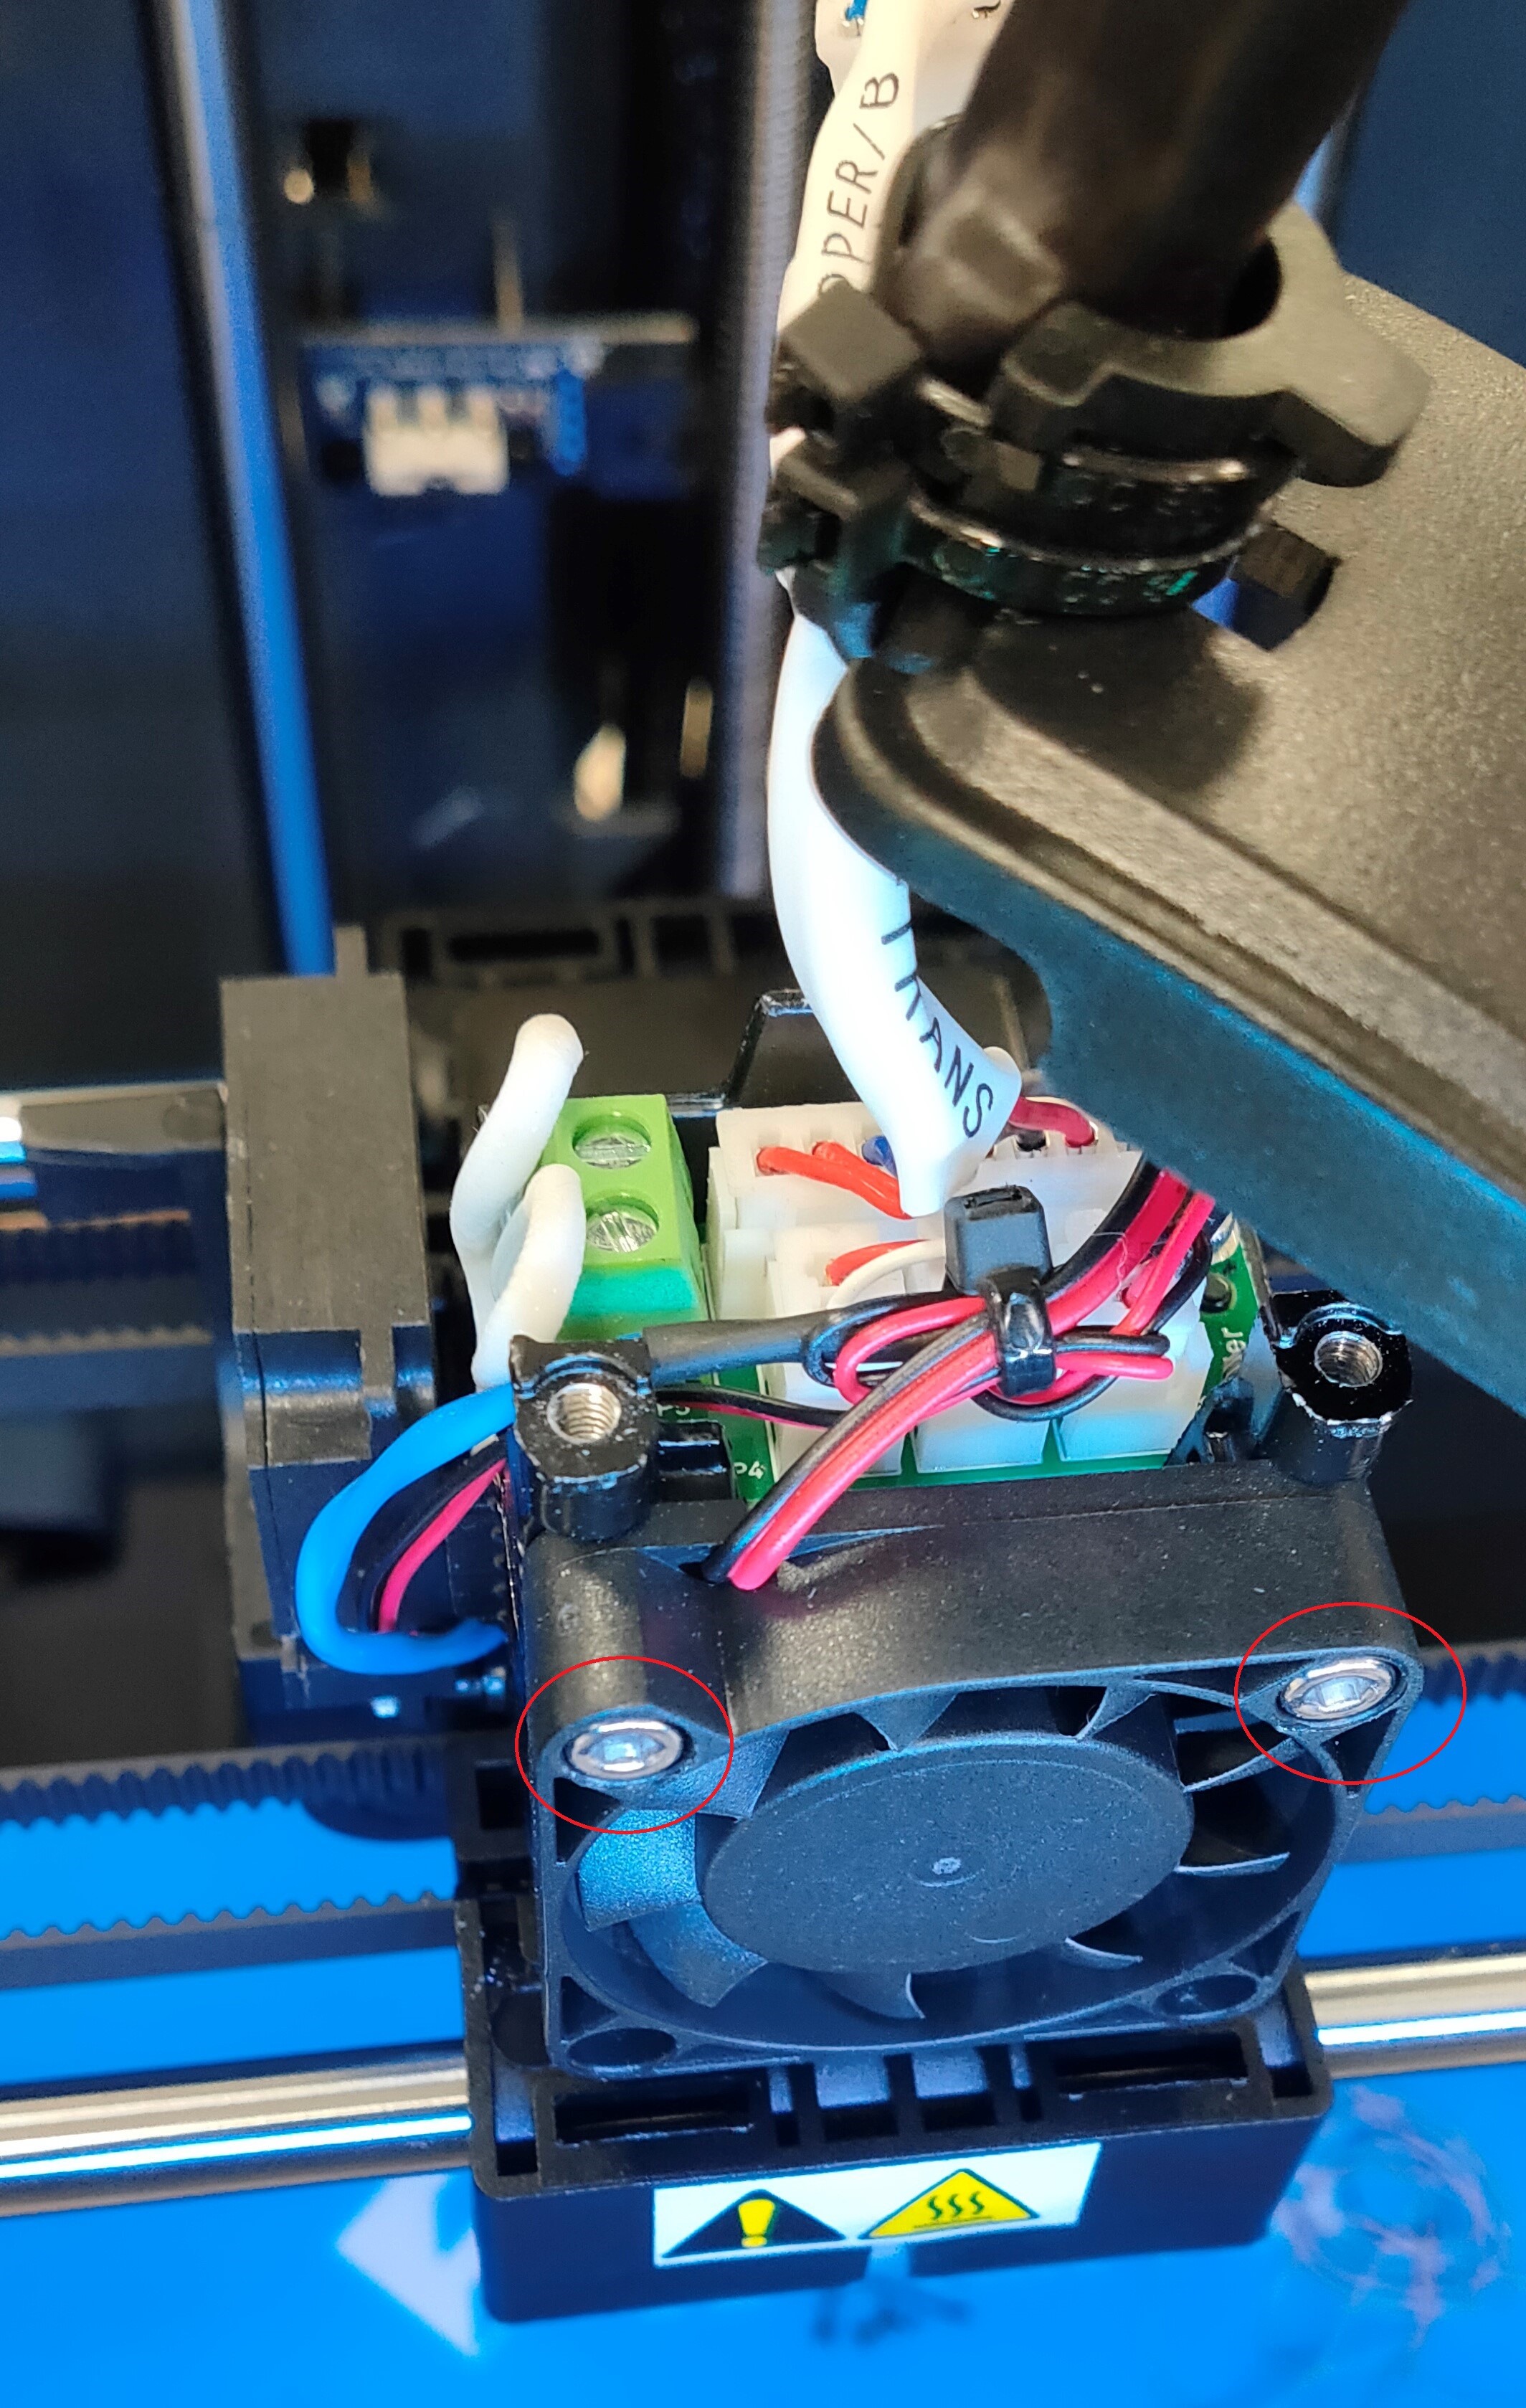
7.正面のFANのみを2.5mmのキャップボルト2本で戻す。
(これだけはちゃんと戻してから電源を入れこと)
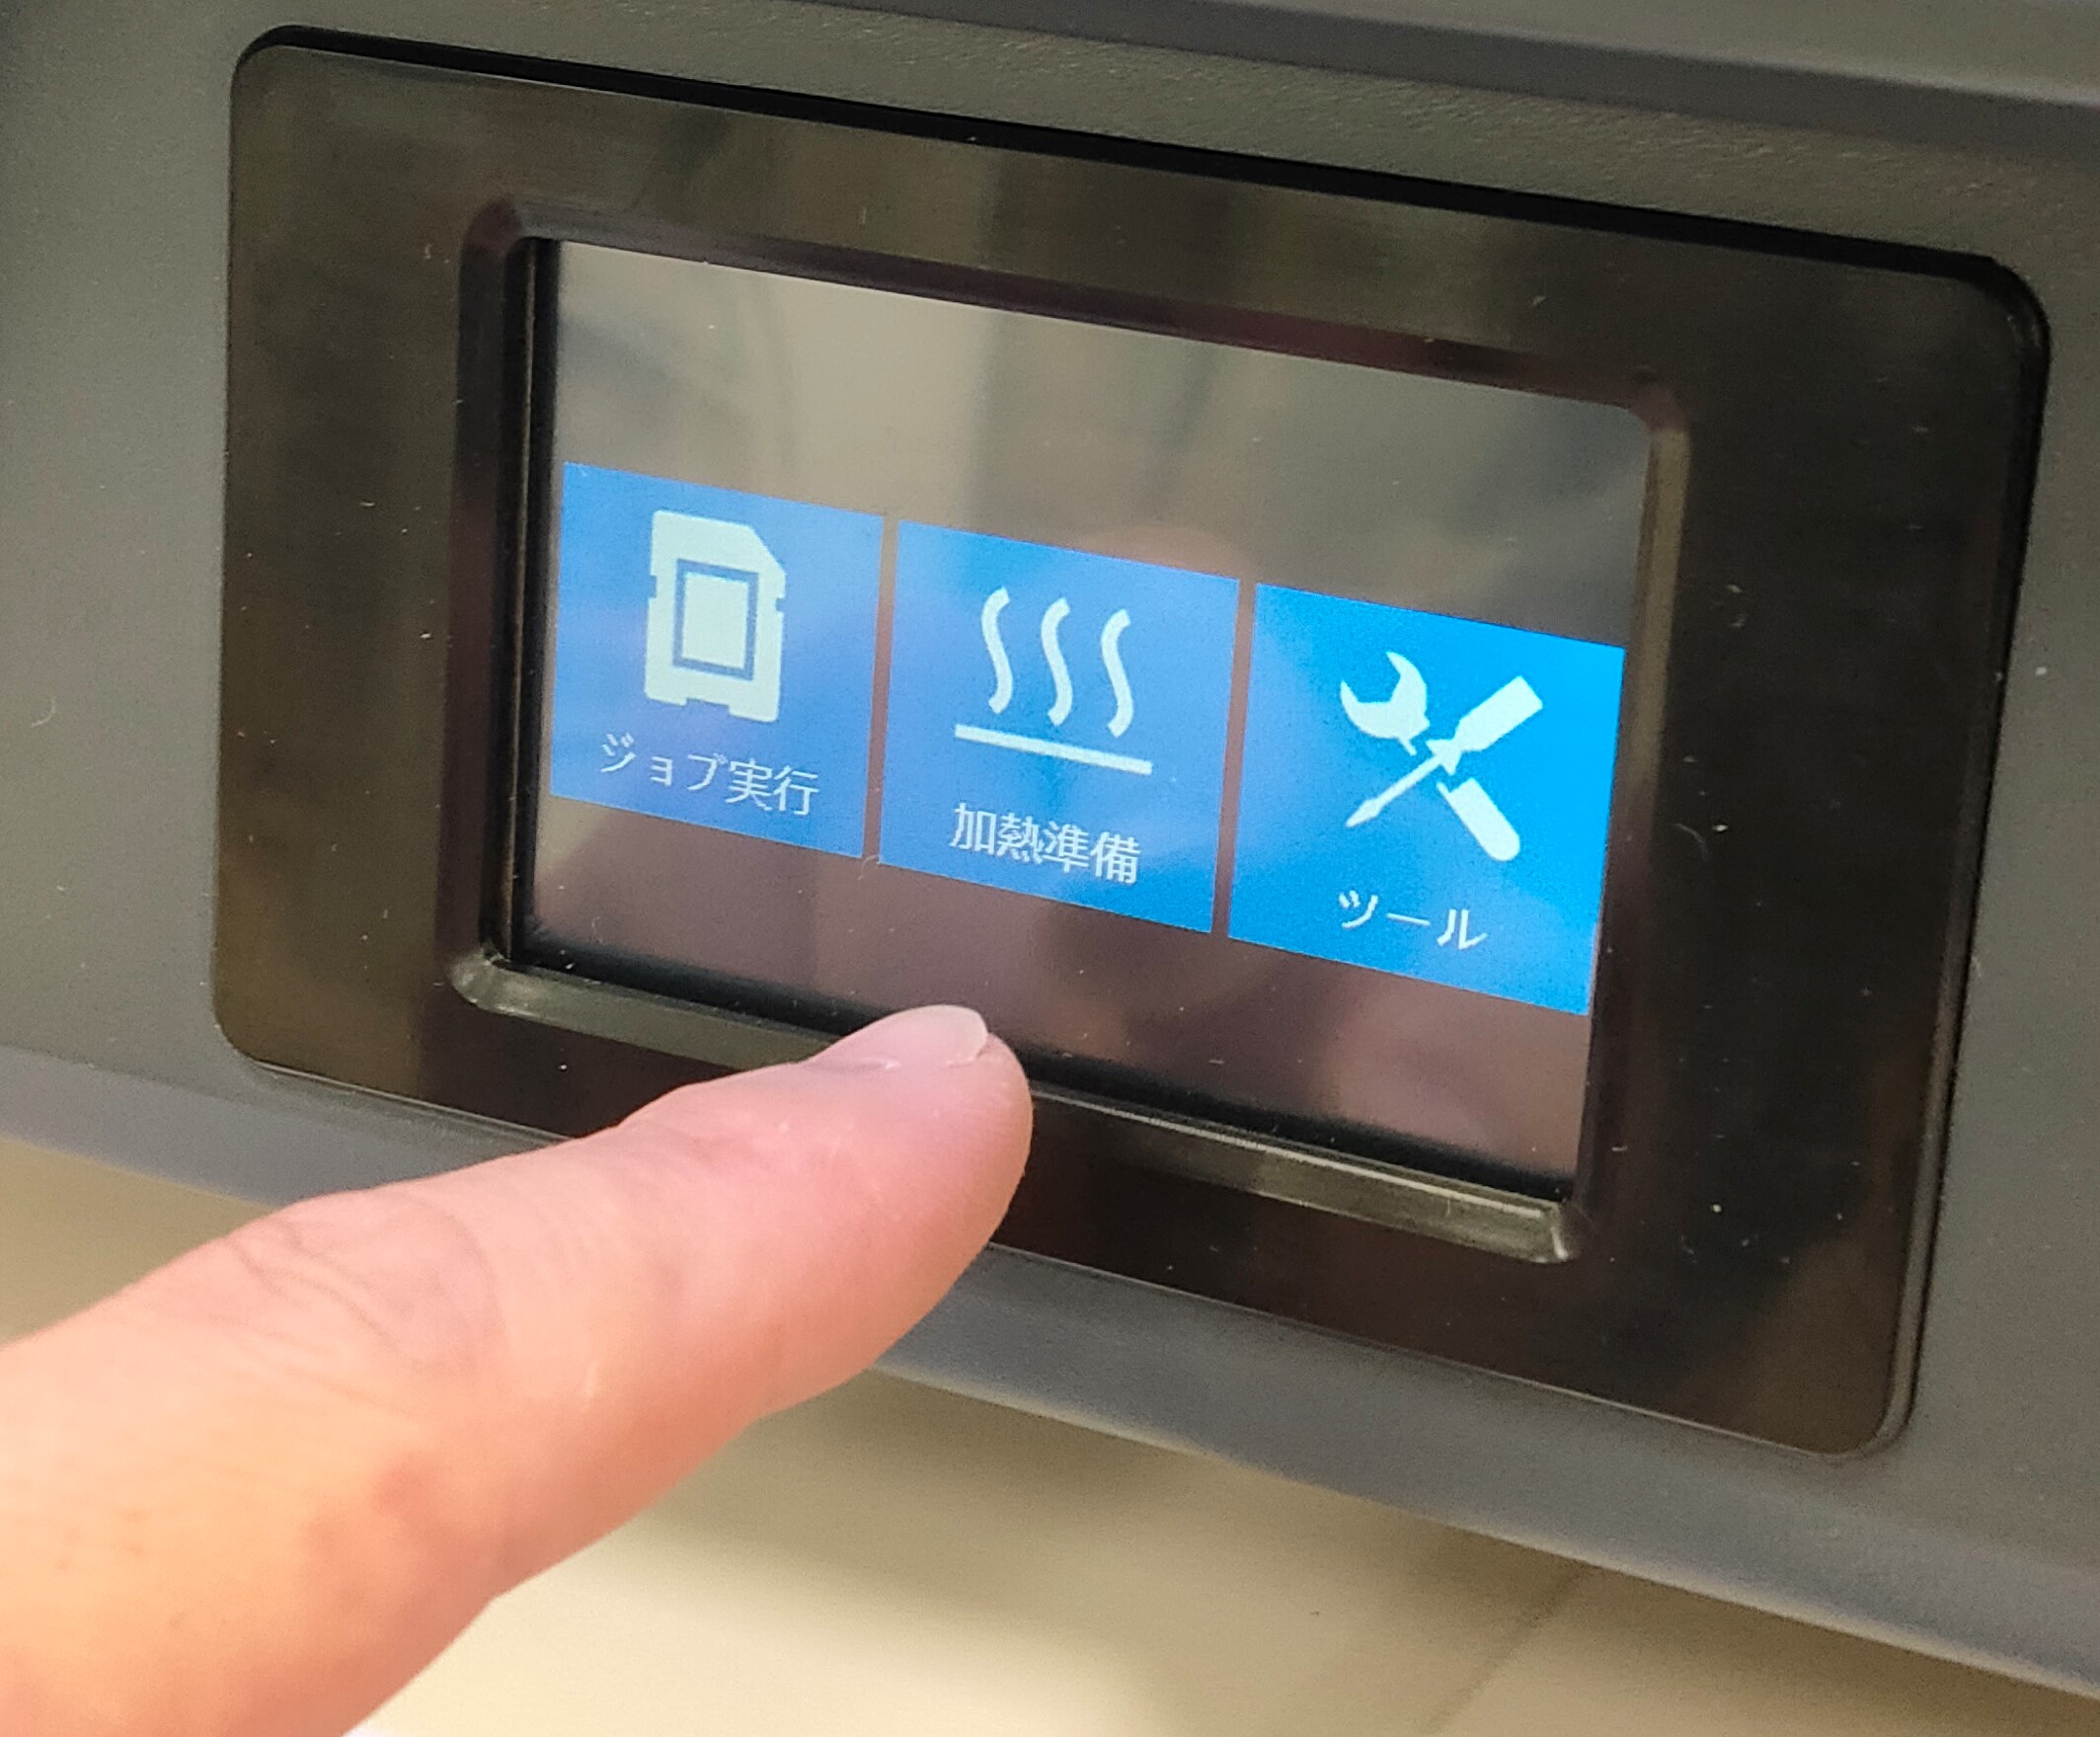
8.プリンタ本体の電源を入れ、メニューから”加熱準備”を選択。
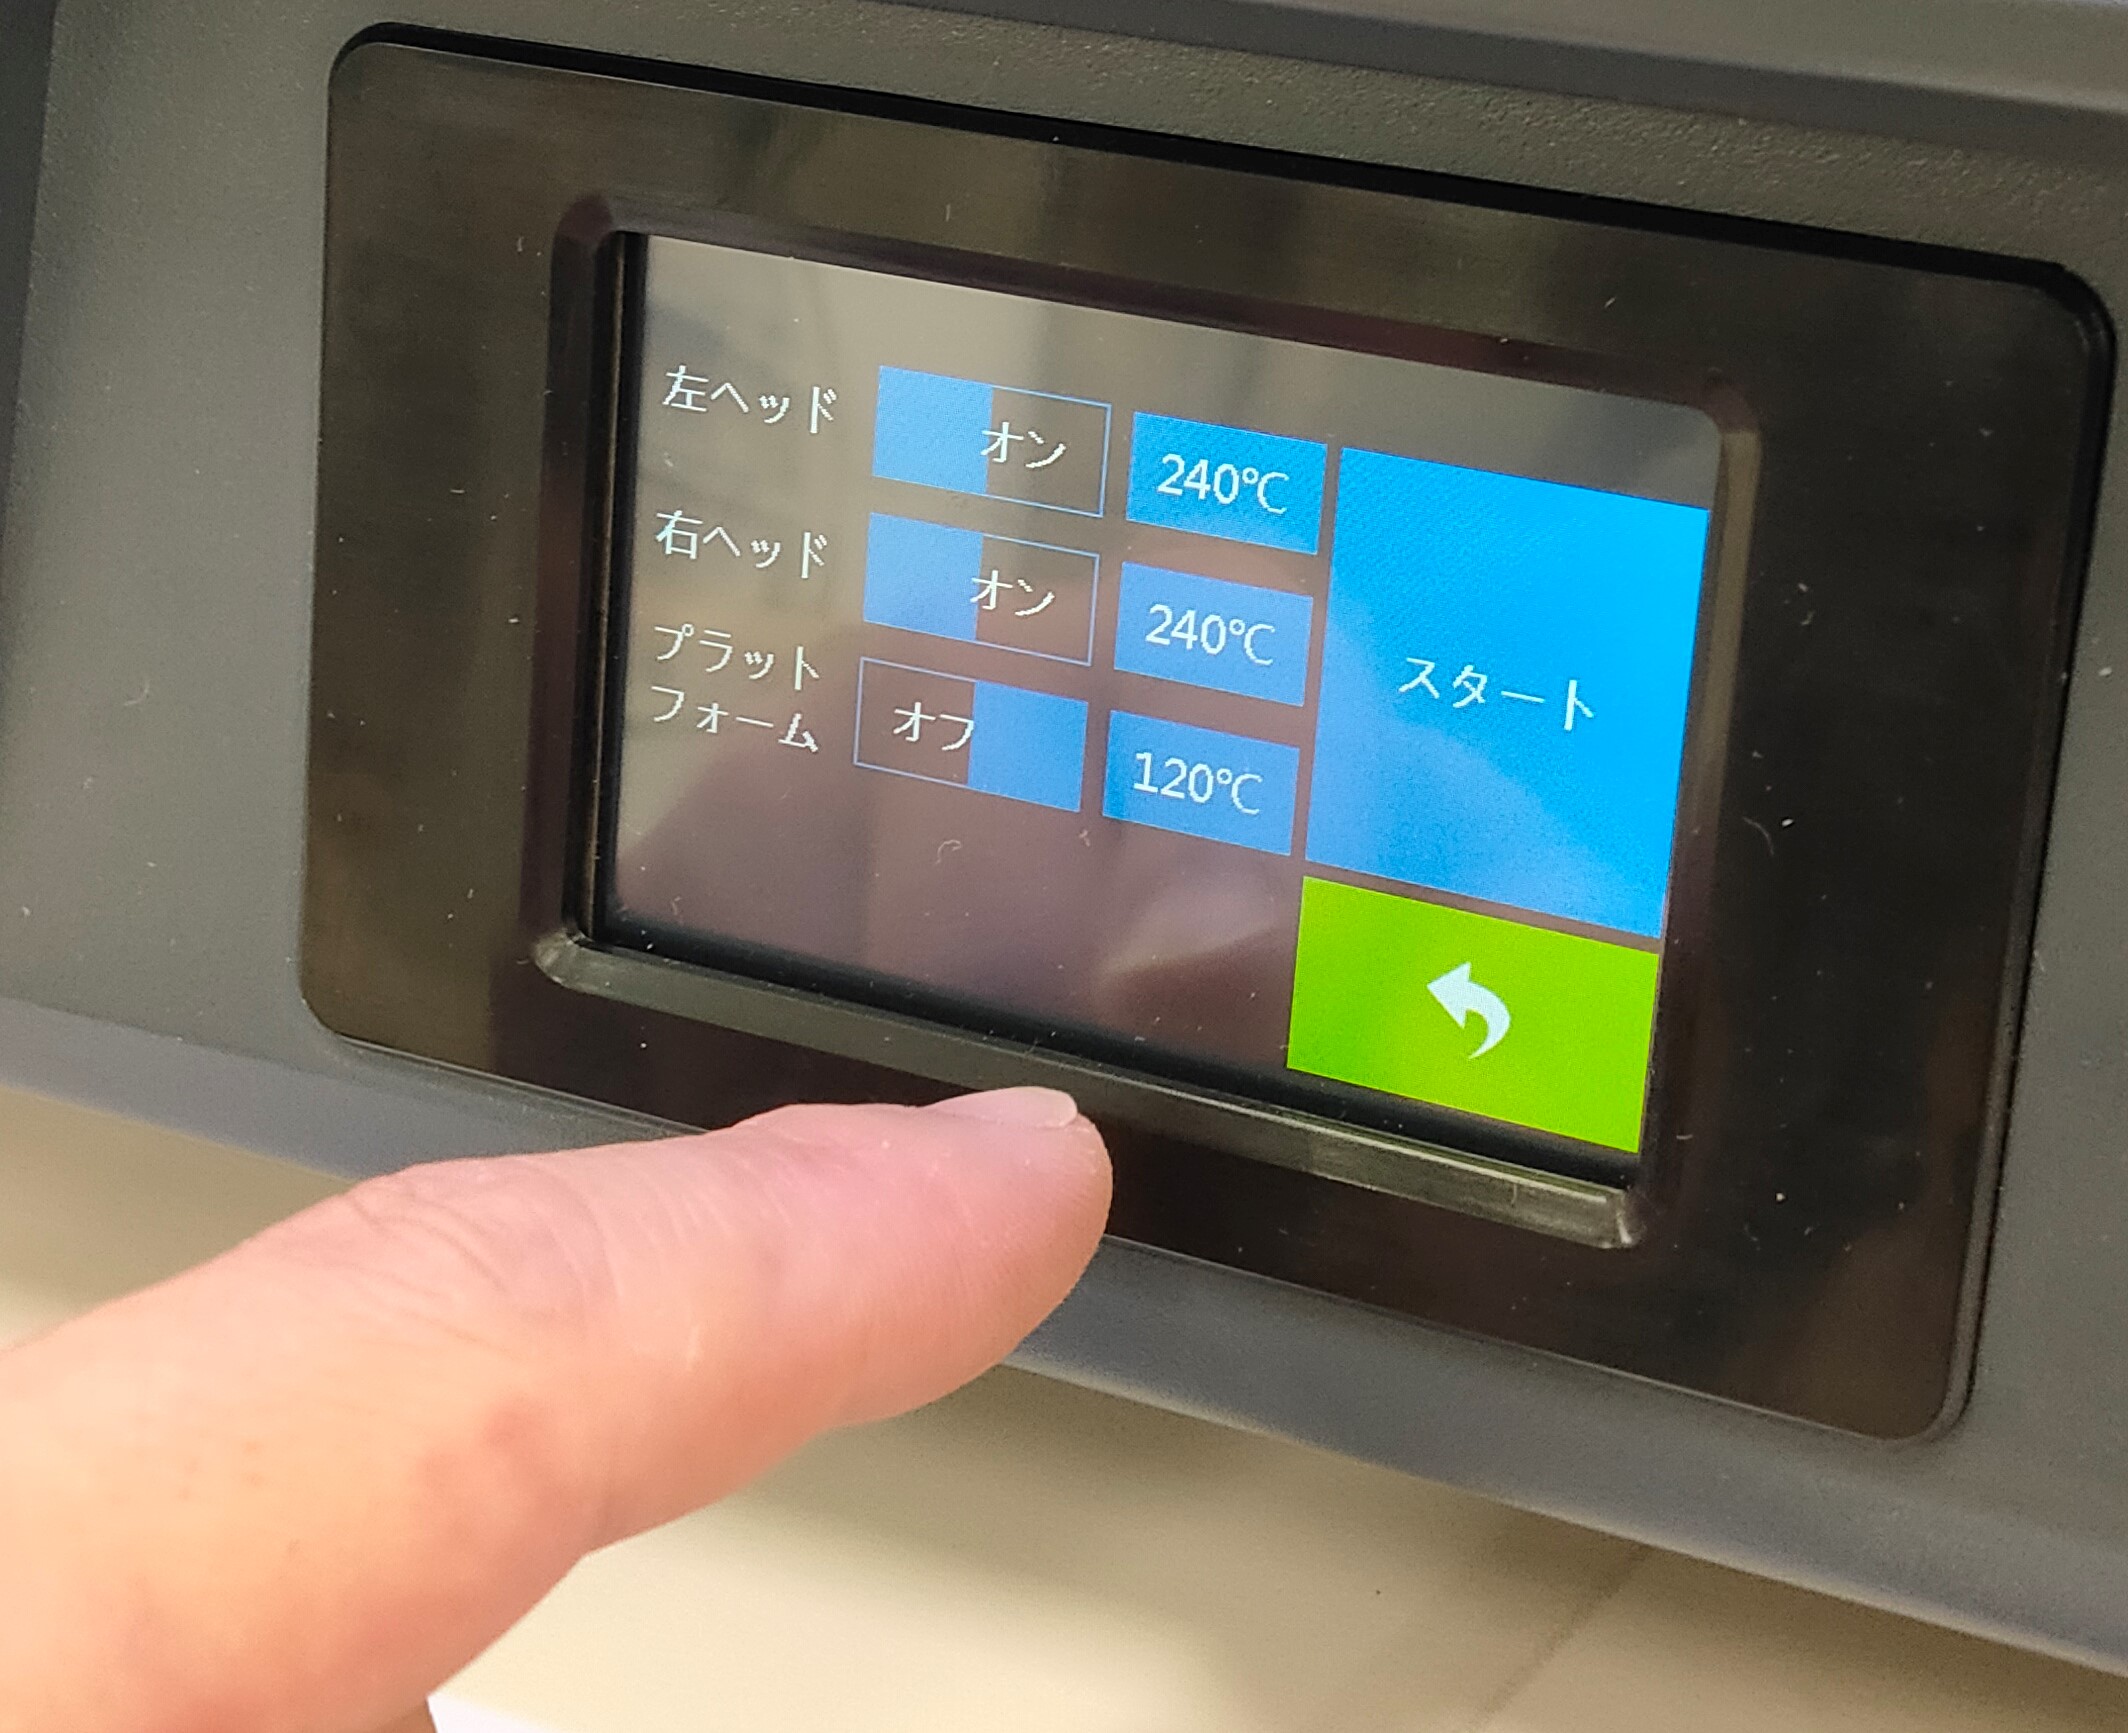
9.詰まりを直している側のヘッドのみをオンにし、加熱をスタートさせ温度上昇を待つ。
10.目標温度に達したら、残っているフィラメントに押し出し用の棒を押し当て、中に押し込む。
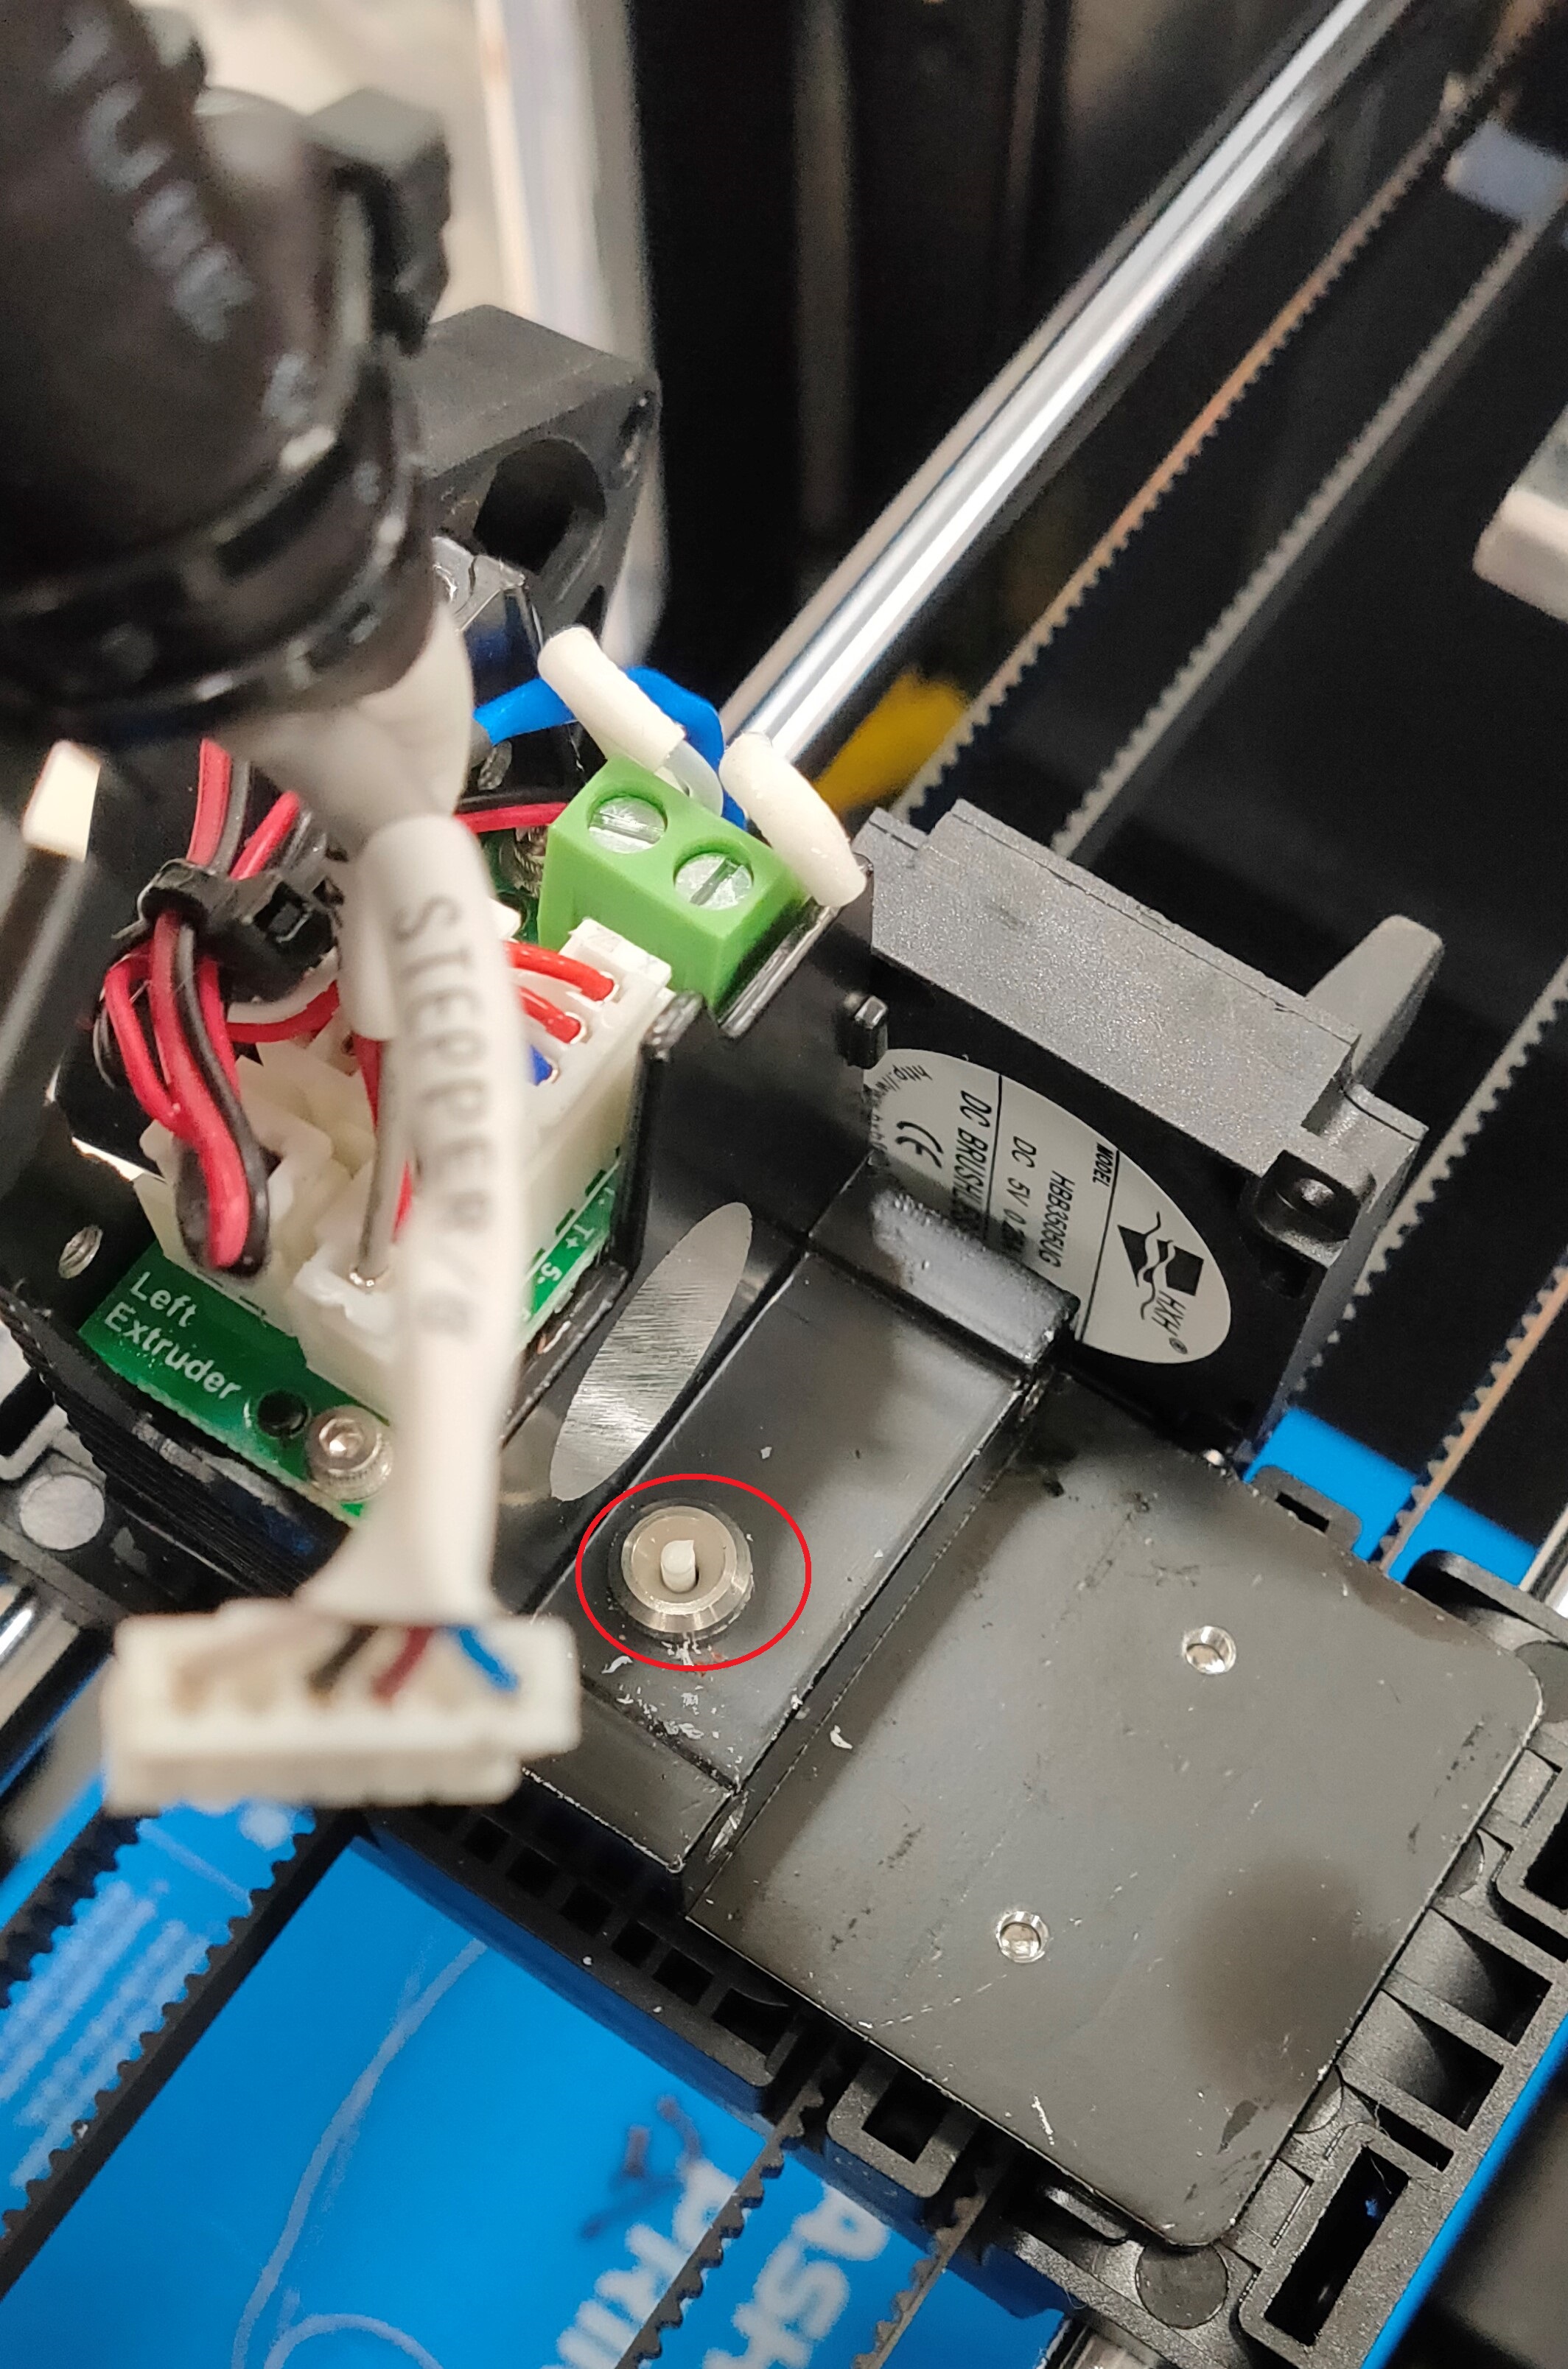
11.棒で押し込みが完了したら、電源を切り、温度が下がるのを待ったうえで逆の手順で元に戻す。
12.あとは初期のセットアップと同等だが、最初のフィラメントの引き込みを行う段階で、ある程度の長さを引き込んでエクストルーダー内部のデブリを取り除く。
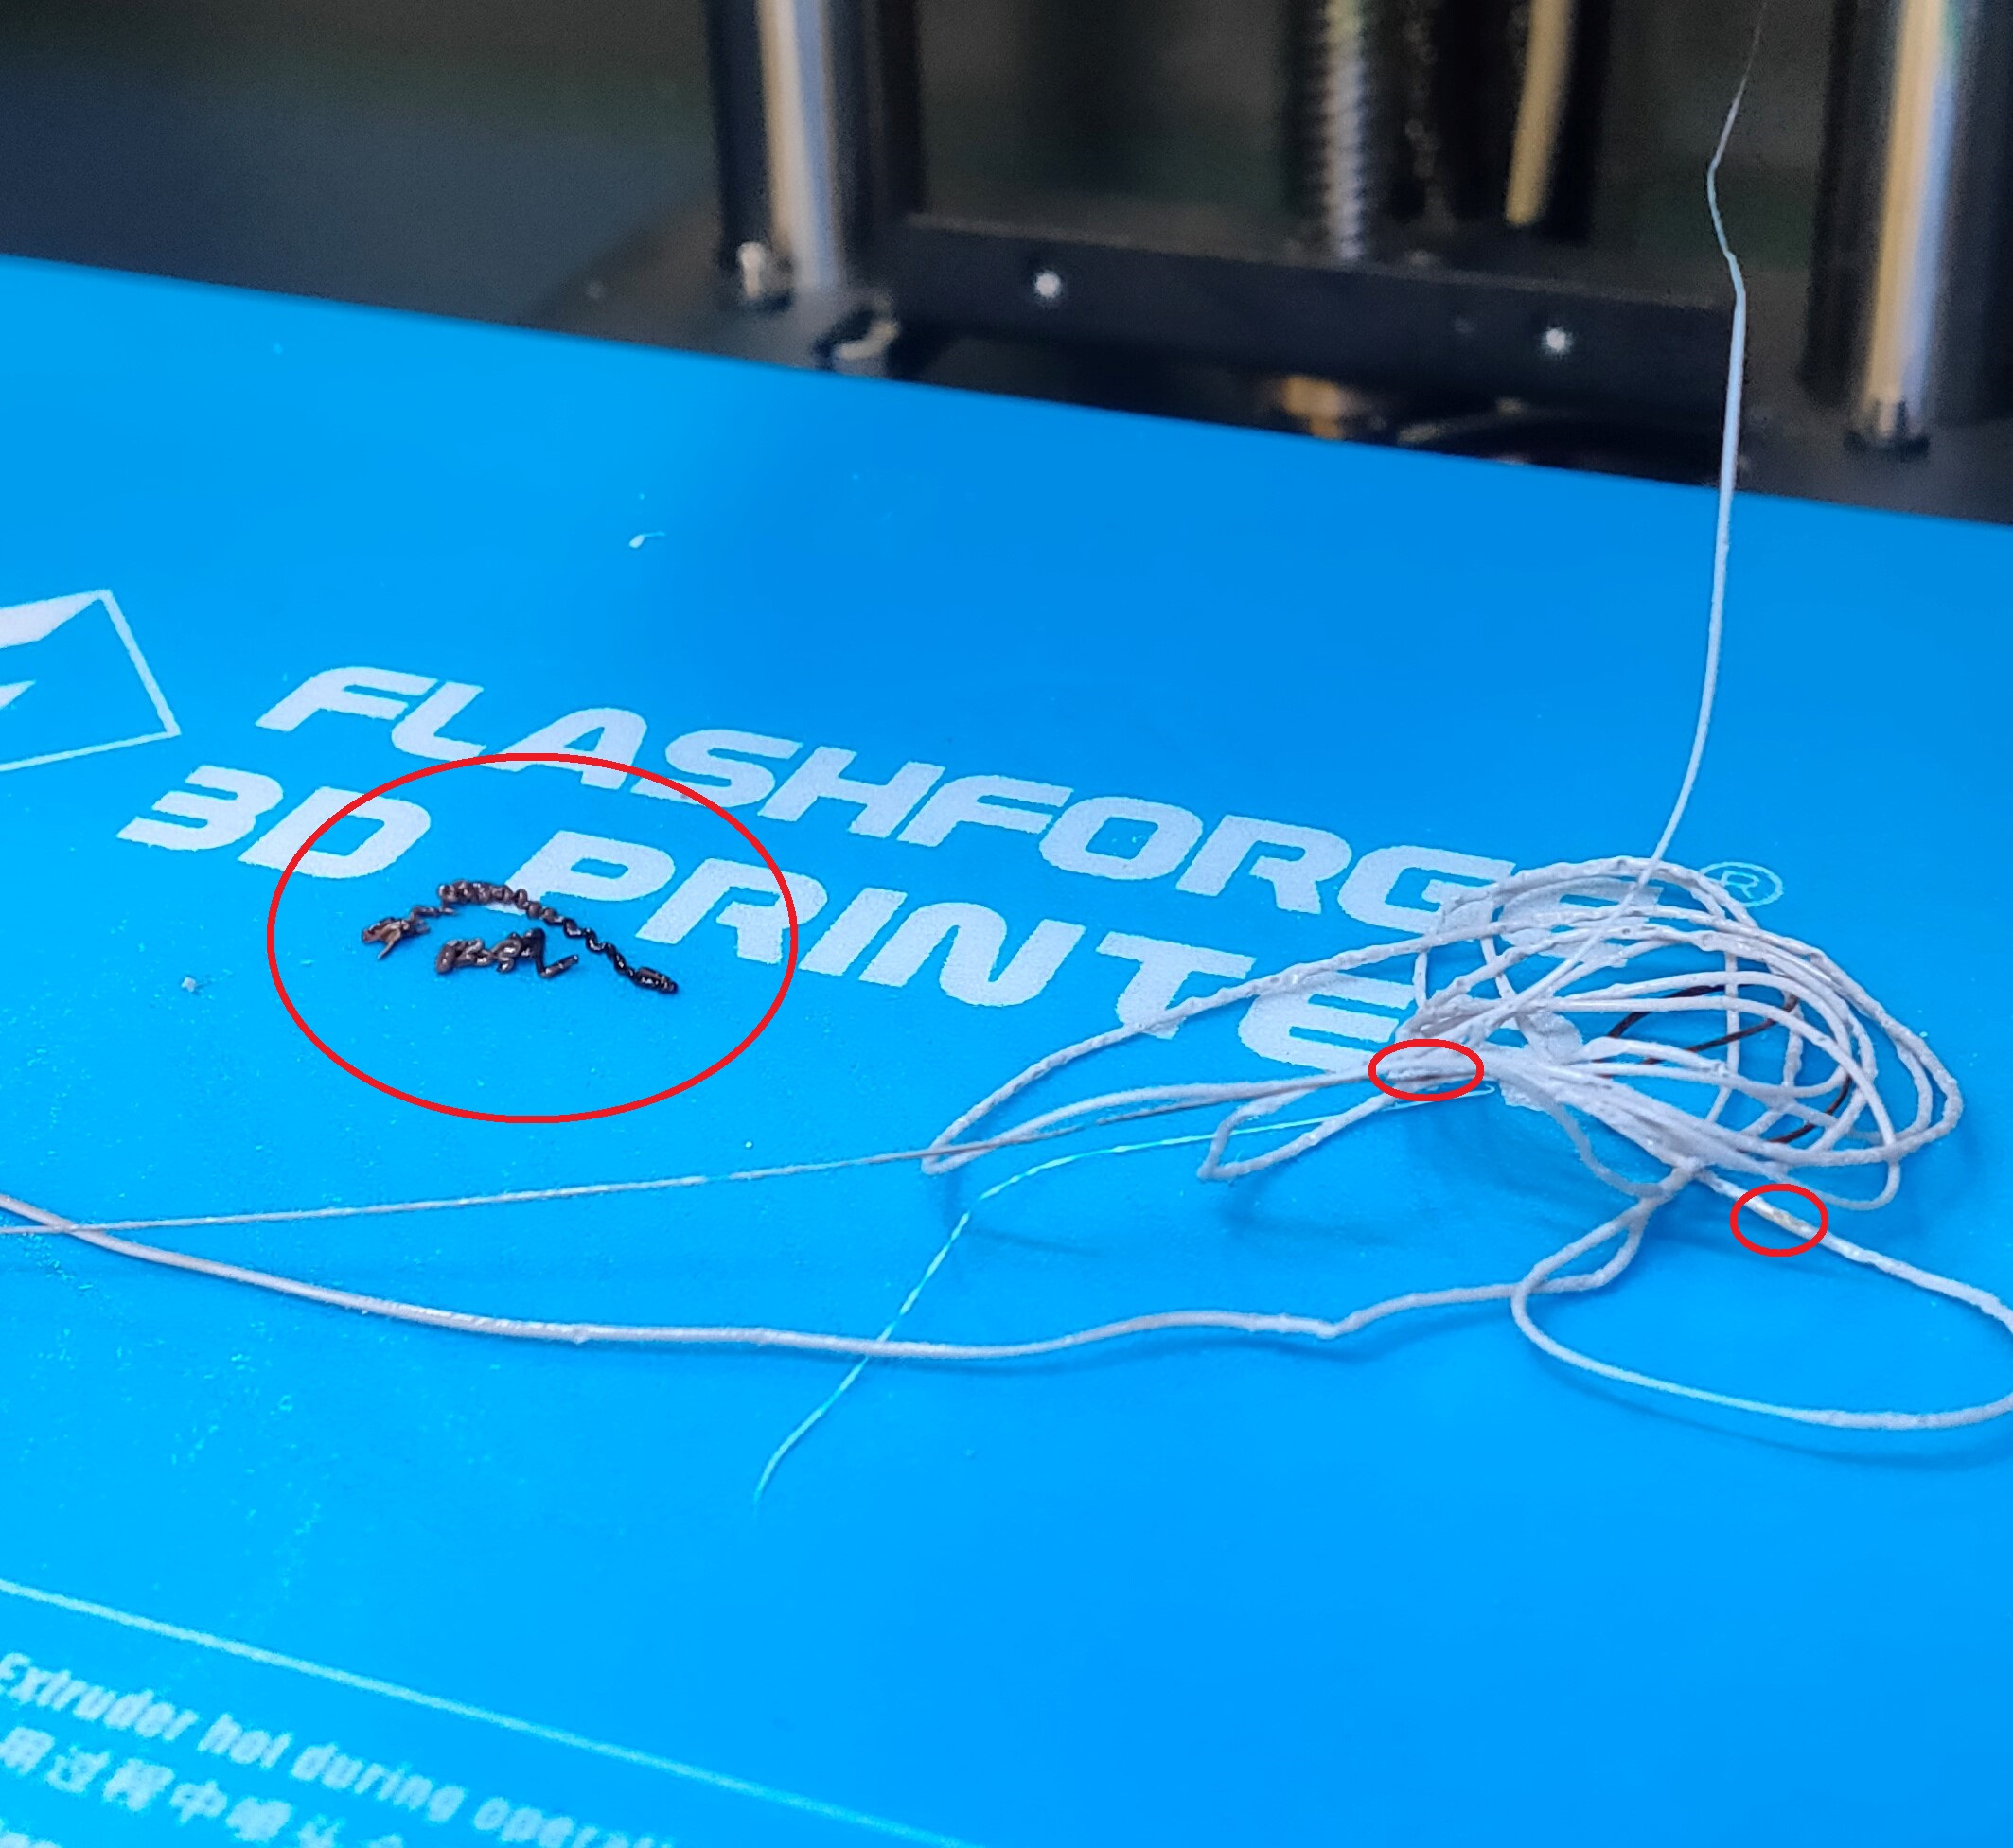
ここでは 30cm 程度の押し込みで内部のデブリを押し出す。このとき温度はノズルが目標温度に達した状態で行う。押し出し中に焦げた塊が出てくるのは正常で、きれいなフィラメントが安定して出るまで続ける。
30cm程度、自動もしくは手動(手動時はレバーを押し下げながら実施)でフィラメントを押し込むと内部で焦げたフィラメントが押し出されてくる。画像左のようなゴミのほかに、フィラメントの途中に出てくる焦げなどもあるため要確認。
¶ よくある質問
Q. フィラメントが抜けない。
A. ノズルを推奨温度まで加熱してから引く。PLA なら 200℃、ABS なら 240℃ 程度で柔らかくなる。それでも抜けない場合はこのページの分解手順でステッピングモーターを外し、ギア周辺のフィラメントを切断する。
Q. なぜ詰まるのか。
A. 主な原因は3つ: 1) ノズル温度不足のまま押し出した 2) フィラメントの品質・径ばらつき 3) プリントを長時間放置した熱ダレ。フィラメントは乾燥剤入りの密閉保存が基本だ。
Q. 直した後もすぐ詰まる。
A. ノズル内に焦げやデブリが残っていないか、本ページ手順の 30cm 引き込みで除去できたか確認する。ホットエンド内部のPTFEチューブが劣化している場合は交換が必要。
Q. FlashForge Creator Pro 2 以外の機種でも同じ手順?
A. シングルノズルの機種はネジ位置やFAN配置が異なる。分解前に公式マニュアルの分解図で確認する。エクストルーダー構造が似ていれば手順もほぼ同じだ。
¶ 関連ページ
¶ 参考URL
- FlashForge 公式サイト
- FlashForge サポートセンター
- URLは2026-10時点でHTTP 200を確認。
※ 本ページのAmazonリンクにはアフィリエイトタグ(toobf6-22)が付いている。
🤖 このページにはAIエージェント(ノア)による編集・加筆が含まれます。内容の正確性は保証できないため、重要な判断は一次情報でご確認ください。